Как гнуть профильную трубу без заломов: радиус, ролики и последовательность проходов
Профильную трубу используют в каркасах, ограждениях, навесах, мебели и декоративных конструкциях. Прямую заготовку легко измерить и сварить, но при гибке тонкие стенки теряют устойчивость: наружная сторона растягивается, внутренняя сжимается, боковые стенки выпучиваются, а сечение превращается из прямоугольного в трапециевидное. Если деформация сосредоточилась в одной точке, появляется залом.
Качество дуги зависит не от одного «мощного трубогиба». Нужны подходящая схема гибки, ролики по размеру профиля, реалистичный радиус, правильная ориентация сварного шва и постепенная настройка. Ниже — последовательность, которая помогает получить предсказуемый результат и повторить его в серии.
Профилегиб и трубогиб решают разные задачи
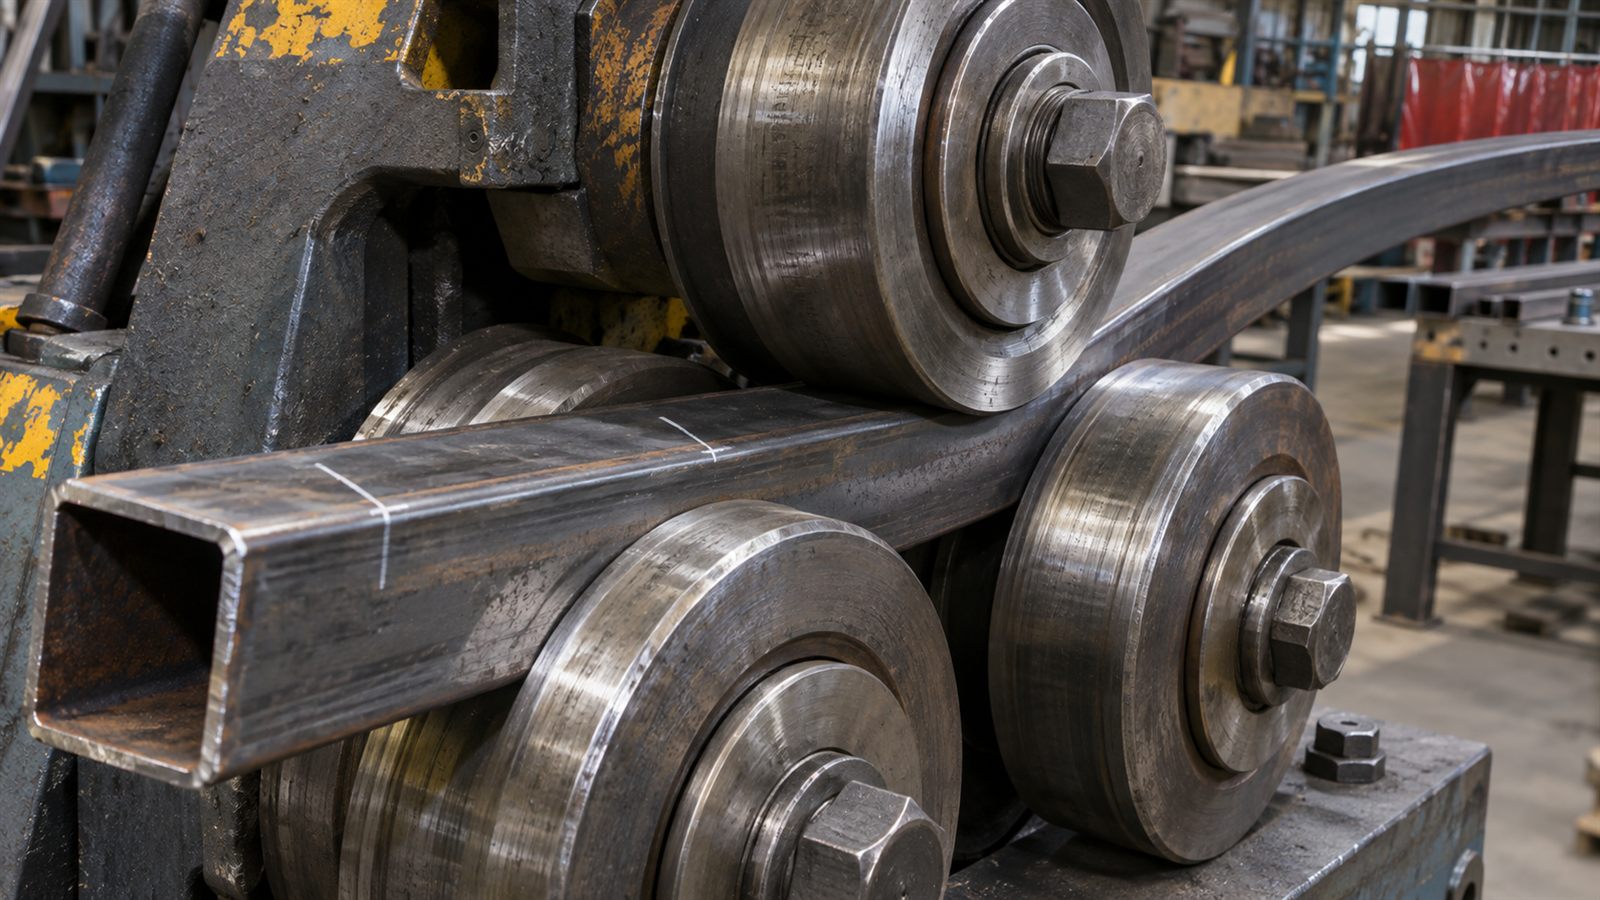
Под словом «трубогиб» скрываются разные механизмы. Дорновая или обкаточная гибка формирует локальный угол вокруг заданной оснастки. Она подходит для отводов и деталей с прямыми участками, но требует комплекта под конкретный диаметр и радиус. Трёхроликовый профилегиб постепенно прокатывает заготовку и создаёт плавную дугу большого радиуса. Именно его обычно используют для арок, колец и длинных криволинейных элементов.
В каталоге профилегибов и трубогибов Stalex представлены обе логики обработки, поэтому сначала определяют геометрию готовой детали. Уточните: нужен один угол или постоянная кривизна; есть ли прямые хвосты; требуется ли замкнутое кольцо; в какой плоскости располагается большая сторона прямоугольного профиля; допустимы ли следы роликов.
Для единичных изделий и небольших сечений подходят ручные профилегибы и трубогибы. Регулярный выпуск длинных дуг удобнее выполнять на электромеханических профилегибах: стабильная скорость уменьшает влияние оператора. Для тяжёлых сечений и интенсивной работы рассматривают гидравлические модели с достаточным усилием и жёсткой рамой.
Что происходит с профилем в зоне гибки
Наружные волокна удлиняются, внутренние укорачиваются, между ними находится нейтральная зона. Чем меньше радиус относительно высоты профиля, тем выше деформация. Тонкая стенка на внутренней стороне склонна образовывать волны, наружная может заметно утончаться, а боковые стенки теряют плоскостность. Прямоугольный профиль сопротивляется по-разному при гибке «на ребро» и «плашмя».
Марка стали и геометрия партии тоже важны. Профили одного номинального размера могут различаться фактической толщиной, радиусами углов и свойствами материала. Для оцинкованной или окрашенной поверхности особенно важны чистота роликов и контактное давление. Перед серией проведите пробу на той же партии.
Как определить допустимый радиус
Минимальный радиус нельзя надёжно назначить только по ширине трубы. На него влияют высота сечения в плоскости гибки, толщина стенки, отношение сторон, марка материала, сварной шов, тип роликов и допустимое изменение формы. Чем тоньше стенка и выше профиль, тем осторожнее должна быть деформация. Если чертёж допускает больший радиус, почти всегда стоит использовать этот резерв.
Если готовой рекомендации нет, начинайте с большого радиуса и уменьшайте его на пробах. Измеряйте не только стрелу прогиба, но и высоту и ширину сечения после гибки, волну внутренней стенки, скручивание и состояние покрытия. Критерии приёмки лучше задать числами до начала серии.
Ролики должны поддерживать сечение
Универсальный гладкий ролик удобен, но при узкой линии контакта может оставлять вмятину и позволять профилю смещаться. Фасонная канавка поддерживает боковые стенки и удерживает заготовку от ухода. Её ширина должна соответствовать фактическому профилю с небольшим рабочим зазором. Слишком тесная канавка царапает поверхность и зажимает отклонения размера, слишком свободная не препятствует перекосу.
Ролики должны быть чистыми, соосными и без забоин. Налипшая окалина создаёт повторяющиеся следы с шагом, равным окружности ролика. На мягкой или декоративной поверхности применяют подходящие защитные решения, разрешённые изготовителем. Самодельные накладки меняют диаметр, трение и положение профиля, поэтому могут нарушить расчёт и безопасность.
| Дефект | Вероятная причина | Что проверить первым | Корректирующее действие |
|---|---|---|---|
| Залом на внутренней стенке | Слишком малый радиус или большой шаг настройки | Толщину стенки, глубину прижима, число проходов | Увеличить радиус и уменьшить приращение |
| Сплющивание сечения | Недостаточная боковая поддержка | Профиль канавки и ориентацию трубы | Применить подходящие фасонные ролики |
| Деталь уходит винтом | Перекос роликов или нестабильная подача | Параллельность, направляющие, положение шва | Выровнять станок и стабилизировать подачу |
| Радиус меняется по длине | Рывки подачи или разное приращение | Скорость, метки настройки, состояние привода | Вести карту проходов и держать постоянную скорость |
| Царапины и вмятины | Грязные либо неподходящие ролики | Поверхность роликов и ширину канавки | Очистить или заменить оснастку |
Положение сварного шва
У электросварной трубы шов отличается по структуре и локальной жёсткости, поэтому влияет на симметрию деформации. Универсального положения нет: его определяют по рекомендации поставщика и контрольной пробе.
Главное для серии — одинаково ориентировать шов на каждой заготовке. Отметьте сторону мелом или маркером до подачи в ролики и запишите положение в технологической карте. Если первая деталь изготовлена швом наружу, а следующая — на боковой стенке, радиус и скручивание могут различаться даже при неизменной настройке.
Почему лучше делать несколько проходов
Попытка сразу установить конечный прижим концентрирует деформацию, перегружает привод и повышает риск залома. При многопроходной прокатке профиль каждый раз получает небольшое дополнительное искривление. Материал распределяет деформацию по длине, а оператор может остановиться до появления необратимого дефекта.
Первый проход выполняют с минимальным прижимом, чтобы проверить движение и отсутствие перекоса. Затем увеличивают положение регулирующего ролика малыми, одинаковыми шагами. После каждого прохода заготовку возвращают согласно инструкции станка, не меняя ориентацию. Значения записывают: номер прохода, положение ролика, направление, измеренную хорду и стрелу. Такая карта превращает удачный опыт в повторяемый процесс.
Не пытайтесь исправить слабую дугу резким последним прижимом. Лучше добавить один или два малых прохода: это занимает больше времени, но снижает риск потерять длинную заготовку.
Подача длинной заготовки и прямые хвосты
Профиль должен входить в станок без бокового усилия и провисания. Длинные трубы поддерживают роликовыми опорами на высоте рабочей линии. Если помощник поднимает свободный конец вручную, он незаметно меняет плоскость и создаёт скручивание. Рабочую зону освобождают на всю траекторию движения: при прокатке конец описывает широкую дугу и может ударить человека или оборудование.
У трёхроликовой схемы остаются прямые участки на концах, потому что край трубы не поддерживается всеми роликами. Их длина зависит от межосевого расстояния и конструкции станка. Для детали с минимальными прямыми хвостами заготавливают технологический припуск и обрезают концы после гибки либо используют подходящую специализированную схему. Планировать это нужно до раскроя, иначе готовая дуга окажется короче.
Как измерить результат
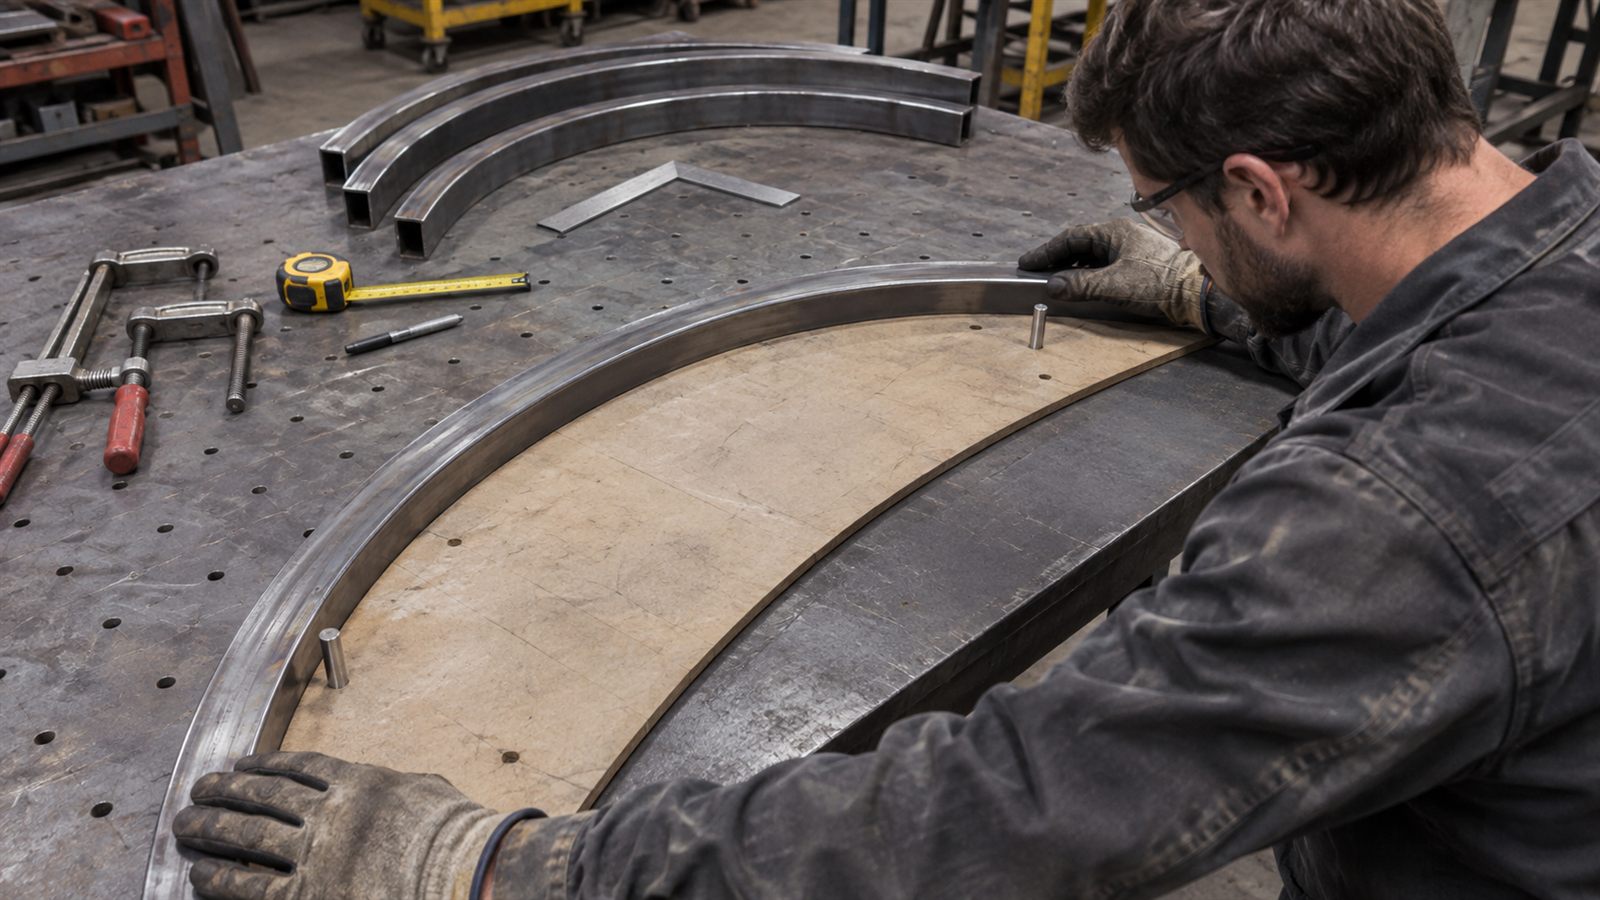
Для большой дуги удобно измерять хорду и стрелу прогиба на фиксированной базе. По этим величинам можно рассчитать радиус либо сравнить деталь с контрольным шаблоном. В серии используйте одну и ту же длину хорды и одинаковые точки контакта. Рулетка по наружной поверхности не показывает равномерность кривизны и плохо выявляет локальные участки.
Проверяйте плоскостность: положите деталь на ровную поверхность или опоры и сравните высоту в нескольких точках. Для кольца контролируют диаметр в двух взаимно перпендикулярных направлениях и зазор стыка. Изменение сечения измеряют штангенциркулем до и после гибки в одинаковой ориентации. Допуск должен учитывать назначение: декоративная дуга и силовой элемент имеют разные критерии.
Пружинение и повторный проход
После выхода из роликов металл частично распрямляется. Величина пружинения зависит от прочности, толщины, радиуса и накопленной деформации. Поэтому настройку ведут по фактическому результату после разгрузки, а не по положению трубы внутри станка. Для стабильной партии полезно выдерживать одинаковую последовательность проходов и направление прокатки.
Если дуга получилась слишком слабой, добавьте малый проход. Исправлять чрезмерный изгиб обратной прокаткой сложнее: появляются локальные перегибы и следы. Поэтому к конечному радиусу подходят постепенно. После смены партии материала снова делают контрольную деталь, даже если номинальный размер профиля не изменился.
Подготовка к серийному изготовлению
Перед запуском очистите ролики, проверьте крепёж и соосность, подготовьте одинаковые заготовки и отметьте шов. Настройте опоры, оградите траекторию концов и определите безопасное положение оператора. Не касайтесь трубы рядом с роликами и не пытайтесь направлять её руками в зоне захвата. Управление педалью или кнопками должно позволять немедленно остановить движение.
Первую годную деталь сохраните как эталон. В карту внесите материал, ориентацию, ролики, положение шва, настройки проходов и результаты измерений. После смены параметра выполняйте новую пробу.
Чек-лист перед началом гибки
- выбрана правильная схема: локальный угол или плавная трёхроликовая дуга;
- проверена способность станка работать с размером, стенкой и ориентацией профиля;
- радиус соответствует материалу и допускаемой деформации сечения;
- ролики чистые, соосные и поддерживают боковые стенки;
- сварной шов одинаково ориентирован на всей партии;
- длинные концы поддерживаются без бокового усилия;
- настройка выполняется несколькими малыми проходами с записью значений;
- радиус, плоскостность и форма сечения проверяются после разгрузки;
- учтены прямые хвосты и припуск на последующую обрезку.
Профиль без заломов получают управляемым распределением деформации. При подходящем радиусе, поддержке сечения и записанной карте проходов результат становится повторяемым.