Как нарезать резьбу в металле: выбор оборудования, режимов и метчика
Машинное резьбонарезание ускоряет сборку и обеспечивает повторяемость, но эта операция почти не прощает несогласованных параметров. Метчик одновременно режет несколькими зубьями, движется с подачей, строго связанной с шагом резьбы, и работает в отверстии, где стружке часто некуда уходить. Небольшой перекос, слишком тесное отверстие или поздний реверс резко повышают крутящий момент — инструмент заклинивает и ломается внутри детали.
Стабильный процесс начинается не с выбора максимальных оборотов. Нужно определить тип отверстия, материал и глубину, подобрать геометрию метчика, правильно подготовить диаметр, обеспечить соосность и контролируемый реверс. Разберём последовательность от технологической карты до диагностики готовой резьбы.
Какое оборудование подходит для задачи
Резьбонарезной манипулятор
Манипулятор удобен, когда резьбу выполняют в крупных, тяжёлых или разнотипных деталях, которые неудобно постоянно устанавливать на стол станка. Поворотная рука подводит шпиндель к отверстию, а оператор задаёт параметры цикла. Такая компоновка сокращает перемещения заготовок и подходит для сборочных, сварочных и ремонтных участков. В каталоге резьбонарезных манипуляторов сравнивают диапазон резьбы, длину руки, рабочую зону, способ ориентации головки и доступные режимы.
Основание должно быть жёстким: прогиб уводит ось шпинделя и создаёт боковую нагрузку. Для разных размеров полезны быстросменные держатели с ограничением момента. Цанги и патроны представлены в разделе оснастки для резьбонарезных манипуляторов.
Специализированный резьбонарезной станок
Станок рационален для повторяющихся деталей, когда важны фиксированная база, глубина и автоматический цикл. В категории резьбонарезных станков учитывайте диапазон оборотов, программирование глубины, реверс, момент и состав патронов. Комбинированная машина уменьшает ошибку перебазирования, если отверстие и резьбу делают в одной установке.
Трубонарезное оборудование
Резьба на трубах имеет другую технологическую задачу: профиль, конусность, длина и удаление стружки определяются стандартом соединения. Для серийной подготовки труб применяют трубонарезные станки. Обычный машинный метчик для внутренней метрической резьбы не заменяет трубонарезную головку.
Отверстие под резьбу: главный источник скрытой перегрузки
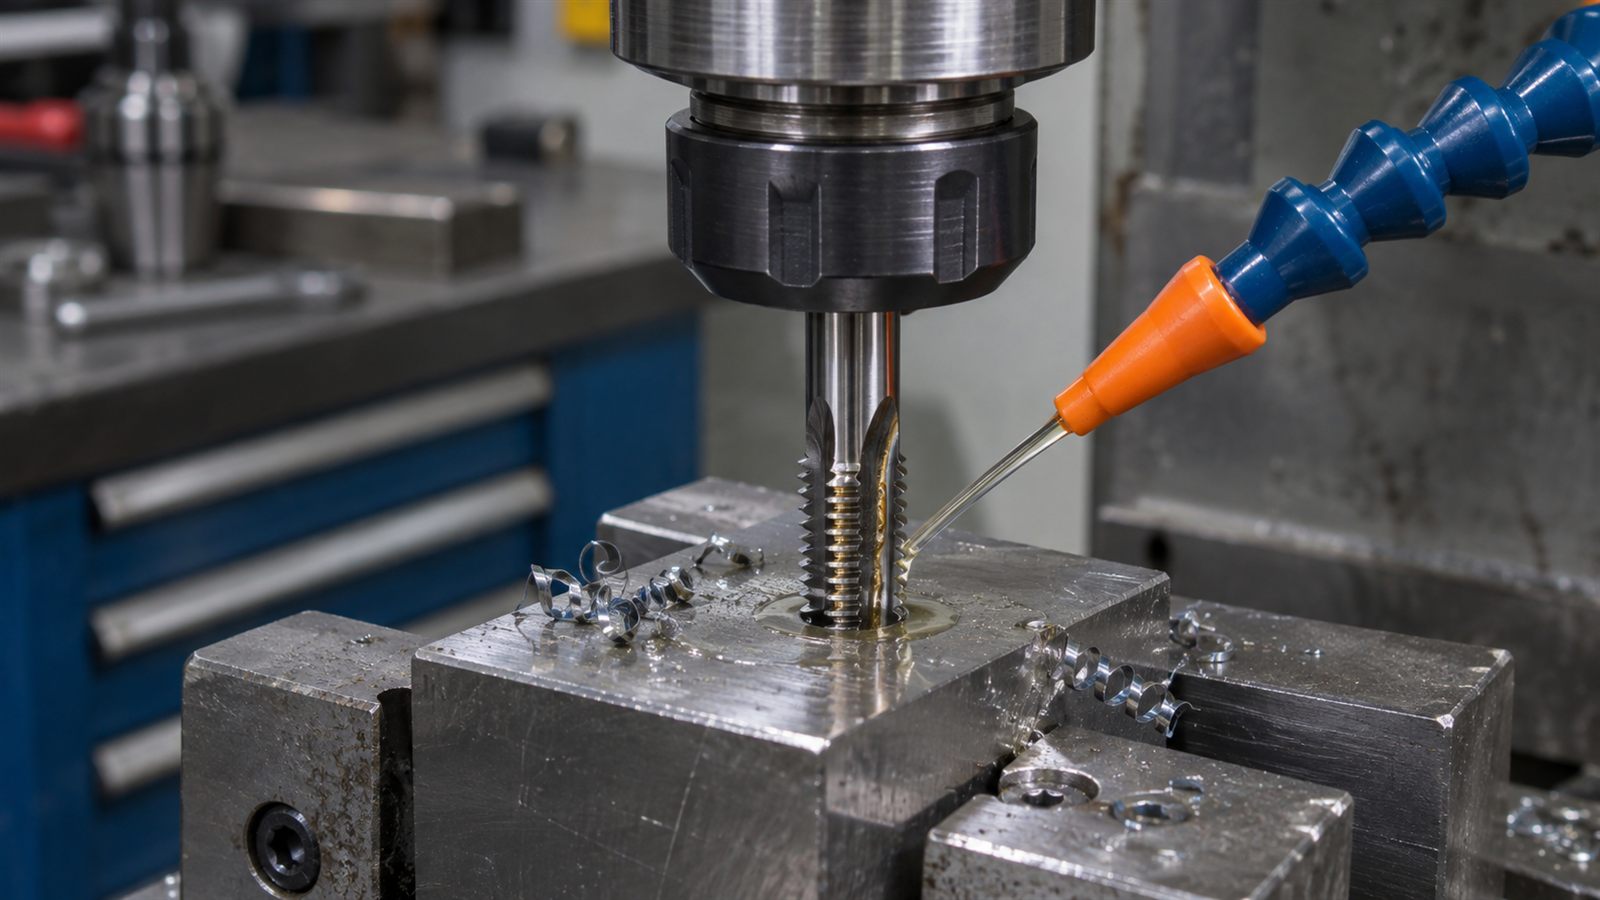
Диаметр сверления меньше номинального диаметра резьбы, но не должен быть «как можно меньше». Слишком тесное отверстие увеличивает площадь срезаемого металла и крутящий момент, хотя высота профиля растёт незначительно. Слишком большое отверстие уменьшает полноту резьбы и несущую способность соединения. Диаметр берут из таблиц для конкретного стандарта, шага, допуска, материала и типа метчика.
Для обычной метрической резьбы предварительная оценка может строиться как номинальный диаметр минус шаг, однако это только ориентир. Окончательное сверло выбирают по нормативной таблице и проверяют фактический размер отверстия. Сверло может давать разбивку из-за биения, неправильной заточки или слабого закрепления. Для формующего метчика отверстие требуется больше, чем для режущего, потому что профиль создаётся пластическим вытеснением металла.
В глухом отверстии предусмотрите запас под заходную часть, стружку и торможение перед реверсом. Если резьба нужна почти до дна, применяют метчик с подходящей заходной частью, а не увеличивают заглубление вслепую.
Входную кромку снимают фаской. Она помогает метчику центрироваться, защищает первый виток от выкрашивания и облегчает последующую сборку. Слишком большая фаска уменьшает полезную длину зацепления, поэтому её размер задают на чертеже или в технологической карте.
Как выбрать метчик
Сквозное отверстие
Для сквозных отверстий часто используют метчики с подточкой, направляющей стружку вперёд. За деталью оставляют пространство для выхода режущей части и стружки.
Глухое отверстие
Здесь нужна геометрия, выводящая стружку вверх. Пакет стружки у дна резко увеличивает момент; с ростом глубины всё важнее эвакуация и подвод смазки.
Формующий метчик
Он выдавливает профиль без стружки и эффективен в пластичных материалах, но чувствителен к диаметру отверстия и смазке, создаёт повышенный момент и подходит не для каждого сплава.
Материал и покрытие
Геометрия и покрытие должны соответствовать стали, нержавеющему сплаву, чугуну или алюминию. Для вязкой нержавеющей стали особенно важны острый инструмент, жёсткое крепление и отсутствие остановки в резании.
Таблица подготовки процесса
| Условие | Что выбрать | Что настроить | Основной риск |
|---|---|---|---|
| Сквозное отверстие | Метчик с выводом стружки вперёд | Полный выход инструмента и безопасный реверс | Наматывание стружки на хвостовик |
| Глухое отверстие | Геометрия с выводом стружки вверх | Глубину, запас до дна, подачу СОЖ | Упор в стружку и поломка |
| Пластичный материал, чистая серия | Формующий метчик при допустимости технологии | Увеличенный диаметр отверстия и качественную смазку | Чрезмерный момент при тесном отверстии |
| Крупная или тяжёлая деталь | Манипулятор с моментным патроном | Вертикальность, жёсткость основания, предел момента | Перекос при подводе головки |
| Повторяющаяся компактная деталь | Резьбонарезной станок и стабильное приспособление | Автоцикл, глубину, реверс, контроль инструмента | Серийный брак из-за неверной карты |
Скорость, подача и реверс
Частоту вращения рассчитывают по рекомендуемой скорости резания и диаметру метчика: чем больше диаметр, тем ниже обороты. Новый процесс запускают консервативно и ускоряют только после оценки момента, стружки и поверхности.
Осевая подача при жёстком резьбонарезании должна соответствовать шагу резьбы: за один оборот инструмент перемещается на один шаг. Несогласование вызывает растяжение или сжатие метчика, повреждение боковых сторон профиля и поломку. Компенсирующий патрон может сгладить небольшую разницу, но не исправляет грубую ошибку программирования.
В глухом отверстии система должна остановить поступательное движение до контакта с дном, синхронно перейти на реверс и вывести инструмент без рывка. Учитывайте инерцию шпинделя: заданная глубина и фактическая точка разворота могут отличаться. Первый цикл выполняют на безопасной глубине, затем измеряют и вводят коррекцию.
Смазка и охлаждение
Состав выбирают под материал и метчик. Для алюминия важно исключить налипание, для вязких сталей — задиры, а мелкая чугунная стружка требует отдельного подхода к очистке.
Жидкость должна попадать в зону резания. Загрязнённая эмульсия ускоряет износ, поэтому контролируют концентрацию, фильтрацию и совместимость с изделием.
Оснастка, базирование и соосность
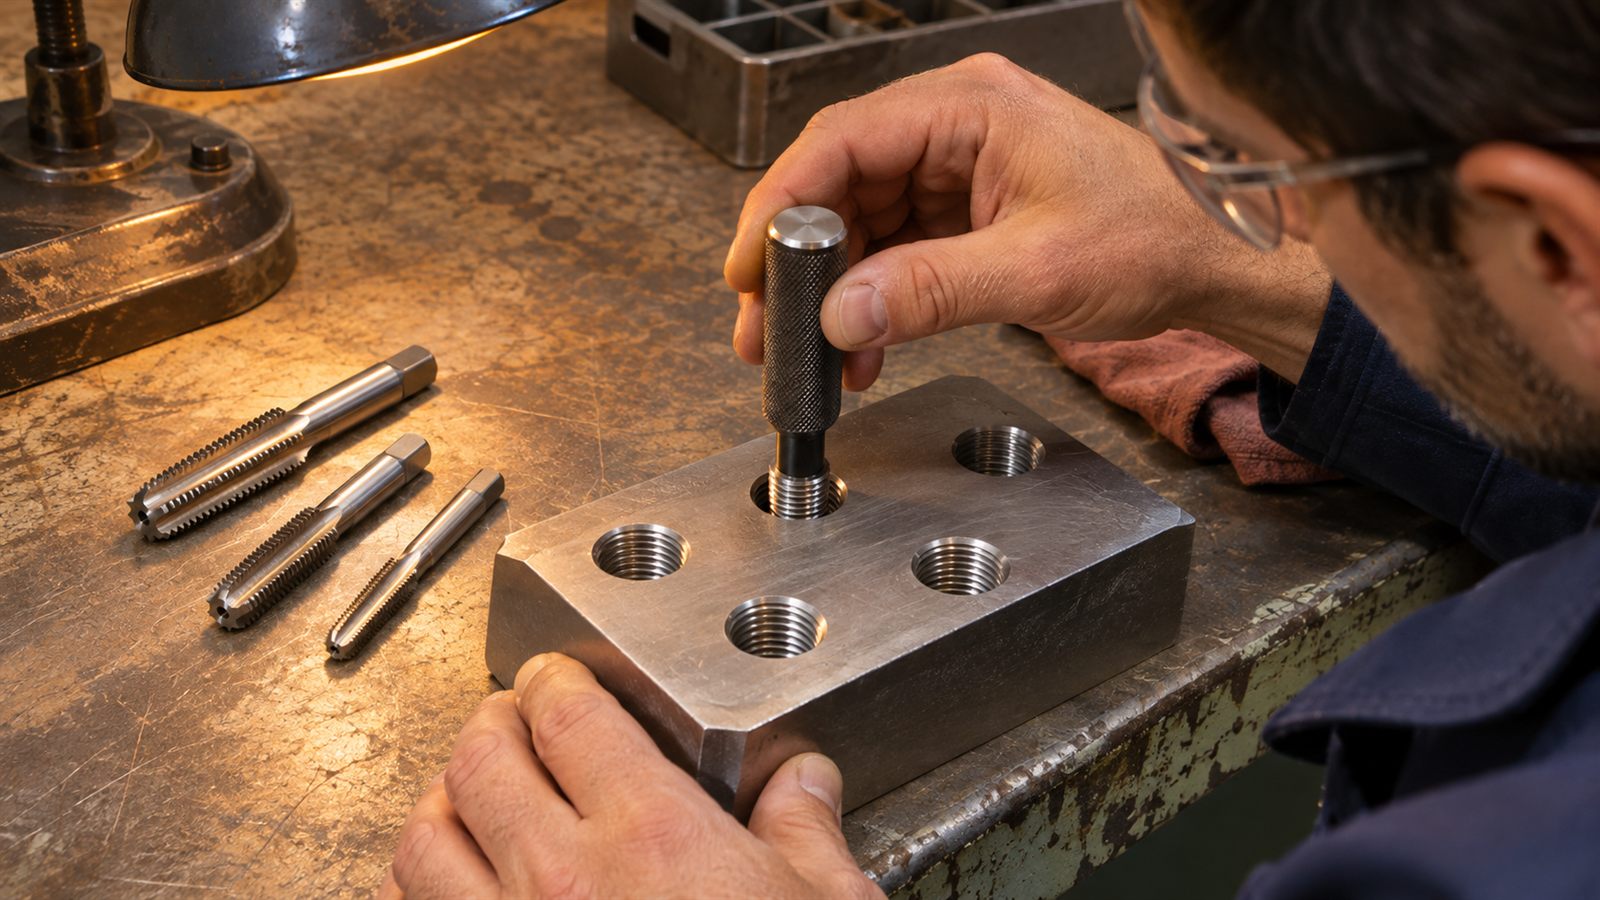
Заготовку фиксируют так, чтобы усилие реверса не проворачивало и не приподнимало её. Деталь должна опираться на устойчивые базы, а зажим не должен деформировать тонкую стенку. Для серии полезен кондуктор или приспособление, которое однозначно задаёт положение отверстия относительно шпинделя.
До первого цикла проверьте биение держателя и хвостовика, чистоту конуса и состояние цанги. Даже небольшой перекос создаёт циклическую боковую нагрузку. Манипулятор устанавливают строго перпендикулярно рабочей плоскости; если нужна горизонтальная резьба, головку переводят в предусмотренное положение и заново проверяют ось.
В разделе сверлильного и резьбонарезного оборудования можно сопоставить комбинированные и специализированные решения по размеру детали, числу типоразмеров и способу установки.
Пробная деталь и контроль резьбы
Пробу выполняют на материале той же партии. Проверяют отверстие, фаску, биение и крепление. После первого цикла осматривают инструмент: налипший металл, сколы и цвет перегрева предупреждают о проблеме до массового брака.
Готовую резьбу контролируют проходным и непроходным калибрами, если это предусмотрено требованиями. Обычный болт не является полноценным измерительным инструментом: он может войти в резьбу с неверным средним диаметром или скрыть локальное повреждение. Дополнительно проверяют полезную глубину, состояние первого витка, отсутствие заусенца и чистоту отверстия.
Типовые дефекты и их причины
Метчик ломается при входе
Вероятны перекос, слабая фаска, биение или слишком быстрый разгон. Проверьте соосность и жёсткость крепления. Не пытайтесь направлять вращающийся патрон рукой.
Поломка у дна отверстия
Причины — недостаточная глубина сверления, заполнение стружкой, поздний реверс или ошибка в настройке длины. Очистите отверстие и уменьшите рабочую глубину до появления безопасного запаса.
Рваная поверхность и задиры
Ищите затупление, неподходящую геометрию, налипание материала, недостаток смазки и слишком низкую либо высокую скорость. Оцените стружку: её форма часто показывает, насколько свободно работает канавка.
Безопасность и организация работы
Стружку удаляют после остановки щёткой или штатной системой, а не рукой и не ветошью возле патрона. Заготовку закрепляют; смену метчика и регулировку проводят только при остановленном оборудовании. Защитные функции и аварийный останов проверяют до серии.
Перед подбором оборудования подготовьте перечень резьб, материалы, глубины, размеры деталей и плановый выпуск. Эти данные позволяют сравнить манипулятор, специализированный станок и комбинированное решение по реальному циклу, а не только по максимальному обозначению М.
Чек-лист стабильного резьбонарезания
- диаметр отверстия выбран по таблице для конкретного метчика и материала;
- для глухого отверстия предусмотрен запас глубины и отвод стружки;
- метчик соответствует типу отверстия и направлению эвакуации стружки;
- заготовка закреплена, шпиндель соосен отверстию, биение проверено;
- скорость и подача согласованы с диаметром, шагом и материалом;
- реверс настроен до контакта с дном, а моментная защита не срабатывает штатно;
- смазка поступает в зону резания, готовая резьба проверяется калибром.
Надёжная резьба получается не за счёт одного дорогого метчика. Это результат согласования отверстия, геометрии инструмента, держателя, режима, смазки и контроля. Если каждый параметр закреплён в рабочей карте, оборудование даёт повторяемую глубину, инструмент служит предсказуемо, а риск поломки внутри готовой детали заметно снижается.