Как подобрать гидравлический пресс: усилие, рабочий ход и размеры зоны
Гидравлический пресс часто выбирают по одной цифре — максимальному усилию. Такой подход кажется логичным, но именно он приводит к двум противоположным ошибкам: предприятие покупает слишком слабую машину или переплачивает за тоннаж, который невозможно использовать из-за маленького просвета, короткого хода либо неудобного стола. Пресс работает как система, где гидравлика, рама, рабочая зона, скорость и оснастка должны соответствовать конкретной детали.
До сравнения моделей опишите весь технологический цикл: материал и размеры заготовки, операцию, перемещение, высоту сборки, частоту повторений и способ контроля. Тогда паспортные характеристики превращаются в понятные ограничения.
Сначала определите операции, а не тоннаж
Один и тот же пресс может использоваться для запрессовки втулок, выпрессовки подшипников, правки валов, гибки простых деталей, сборки узлов и штамповки. Однако характер нагрузки различается. При запрессовке важны плавное нарастание усилия и возможность остановиться в заданном положении. При правке — удобная укладка длинной детали и хороший обзор. Формовка требует подходящей оснастки, запаса энергии и жёсткости рамы. Для серийной сборки дополнительно важны скорость возврата, повторяемость и эргономика.
Составьте перечень типовых и предельных деталей. Для каждой запишите длину, ширину, высоту, массу и материал, а также размеры оправки или штампа. Отдельно отметьте самую тяжёлую операцию и самую габаритную заготовку: это не всегда одна и та же деталь. Небольшая втулка может требовать заметного усилия, а длинный вал — малого усилия, но большого расстояния между стойками.
Как оценивать требуемое усилие
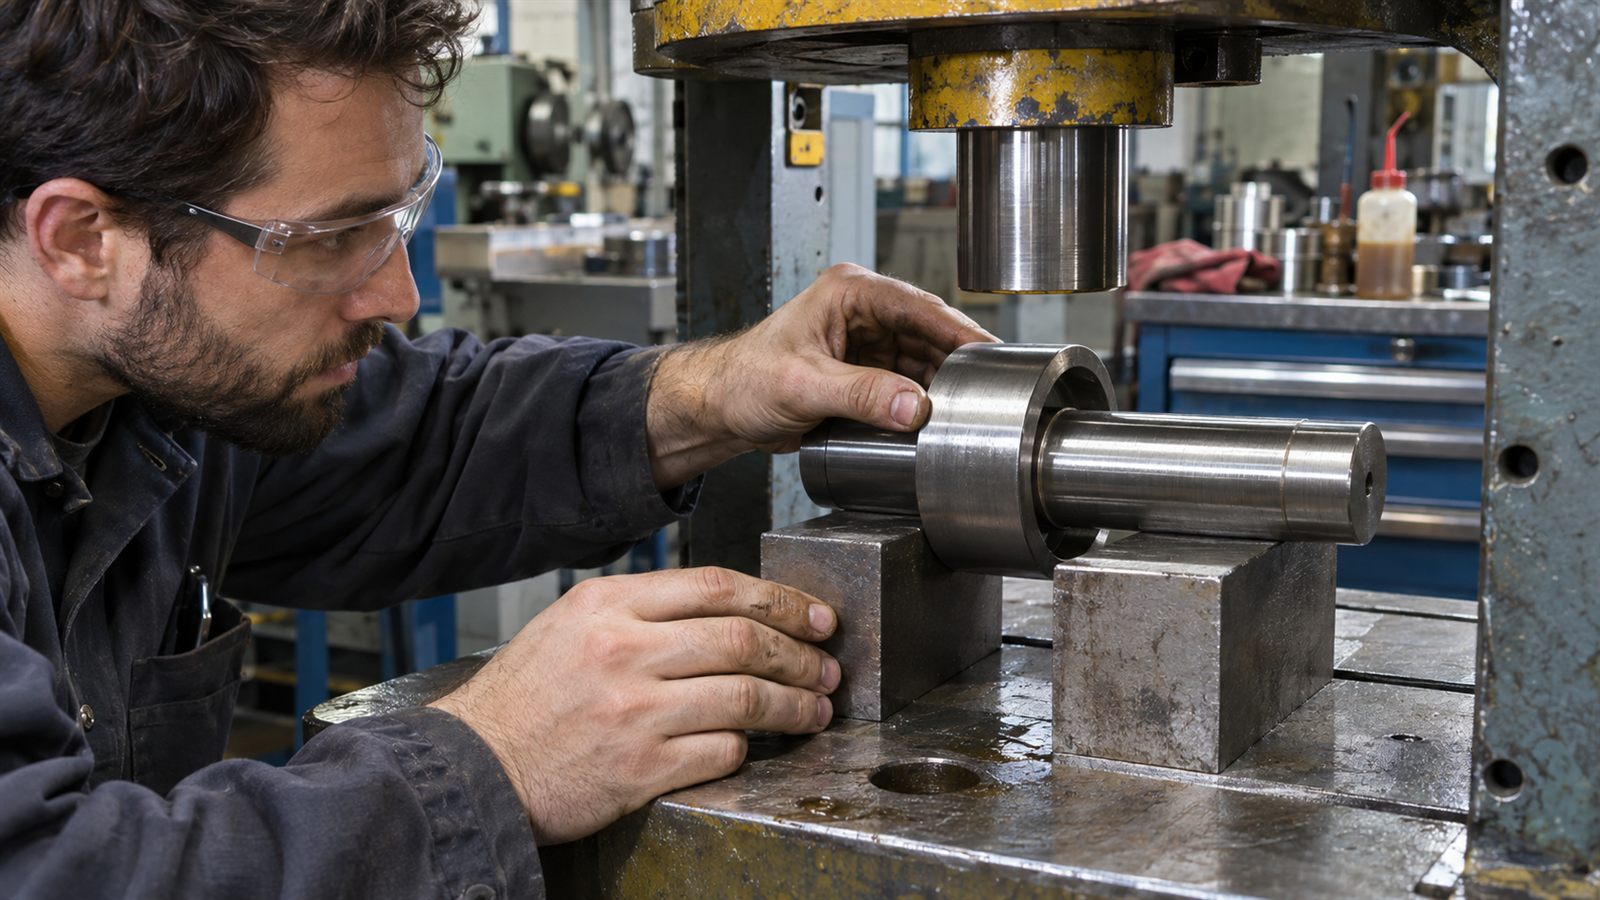
Расчёт зависит от технологии. Для разделительных и формовочных операций используют площадь среза или деформации, сопротивление материала и коэффициенты, предусмотренные технологической методикой. Для посадки с натягом учитывают диаметр, длину контакта, величину натяга, материал и состояние поверхностей. При правке усилие определяется схемой опор, расстоянием между ними, сечением детали и величиной прогиба. Универсальной формулы «тонны на миллиметр» для всех задач нет.
Практический путь — взять расчёт технолога, данные изготовителя оснастки или подтверждённое усилие на действующей операции. Затем добавить разумный эксплуатационный запас. Он нужен для разброса свойств материала, трения и износа, но не должен превращаться в работу постоянно около верхнего предела машины. Номинальный пресс лучше использовать в устойчивой рабочей области, оставляя резерв для пиков и нештатных отклонений.
Не путайте тонны-силы и килоньютоны. В каталогах встречаются обе единицы: ориентировочно 10 кН близки к одной тонне-силе, но для выбора следует пользоваться паспортными значениями и единообразно пересчитать всю карту операций. Также важно уточнить, доступно ли заявленное усилие на всём ходе или только в определённой зоне.
Если усилие раньше никогда не измерялось, не выбирайте пресс по ощущениям оператора. Проведите пробу с контролем давления или поручите расчёт технологу: ошибка влияет не только на производительность, но и на безопасность оснастки.
Рабочий ход и дневной свет
Ход штока показывает, насколько далеко перемещается ползун или поршень. Рабочий просвет, который часто называют дневным светом, — максимальное расстояние между опорной поверхностью и инструментом в исходном положении. Эти параметры связаны, но не взаимозаменяемы. Высокая сборка может войти в окно, однако короткого хода не хватит, чтобы извлечь длинную втулку. И наоборот, большой ход бесполезен, если деталь с оправкой нельзя установить между столом и штоком.
Для проверки сложите высоту заготовки, оснастки, опорных плит и безопасный зазор для установки. Затем оцените путь, который должен пройти инструмент от первого касания до конца операции. У разборных узлов добавьте длину выталкиваемой детали и место для её выхода. У прессов с переставным столом проверьте шаг регулировки: крупный шаг иногда заставляет использовать лишние подкладки, увеличивая высоту пакета и снижая устойчивость.
Ширина, глубина и конструкция рамы
Расстояние между стойками определяет максимальную ширину детали, но смотреть нужно и на боковой доступ. Номинально подходящая заготовка может упираться выступами, не позволяя совместить место приложения силы с осью штока. Для длинных деталей важны высота стола и возможность разместить роликовые или стационарные опоры по обе стороны машины.
Нагрузка должна прикладываться по оси, предусмотренной производителем. Попытка давить краем штока, работать с перекошенной оправкой или компенсировать неудобный доступ смещением детали создаёт боковую нагрузку на направляющие и раму. Это ускоряет износ, ухудшает точность и может вызвать разрушение оснастки. Жёсткость конструкции особенно заметна при правке и точной сборке: деформация рамы поглощает часть перемещения и мешает контролировать процесс.
| Операция | Ключевые параметры | Что измерить на детали | Типичная ошибка |
|---|---|---|---|
| Запрессовка втулки | Усилие, плавность, соосность | Диаметр, длину посадки, высоту оправки | Выбирать только по диаметру втулки |
| Выпрессовка подшипника | Ход, просвет, место выхода | Высоту узла и длину извлечения | Не оставить пространство под деталью |
| Правка вала | Ширина рамы, опоры, контроль хода | Длину, сечение, расстояние между опорами | Прилагать нагрузку со смещением |
| Гибка | Усилие, жёсткость, оснастка | Материал, толщину, длину линии гиба | Игнорировать радиус и раскрытие матрицы |
| Серийная сборка | Цикл, возврат, повторяемость | Число деталей в смену и допуск | Оценивать только максимальное усилие |
Ручной, пневмогидравлический или электрогидравлический привод
Ручной насос
Ручной привод прост, удобен для нерегулярных ремонтных работ и помогает оператору чувствовать процесс. Его ограничения проявляются при длинном ходе и большой серии: цикл становится медленным, а результат сильнее зависит от человека. Важно оценивать не только предельное усилие, но и объём масла за один ход рукоятки.
Пневмогидравлический привод
Он ускоряет подвод и снижает физическую нагрузку при наличии подготовленного сжатого воздуха. Перед выбором проверяют требуемое давление и расход, качество воздуха, доступность обслуживания и поведение машины при падении давления в сети.
Электрогидравлическая станция
Это решение для регулярной и серийной эксплуатации. Оно даёт более предсказуемый цикл, удобное управление и быстрый возврат. Необходимо согласовать питание, производительность насоса, нагрев масла, режим работы двигателя и уровень автоматизации. В разделе гидравлических прессов Stalex модели можно сравнивать не только по усилию, но и по ходу поршня, мощности и рабочим размерам.
Манометр, скорость и контроль процесса
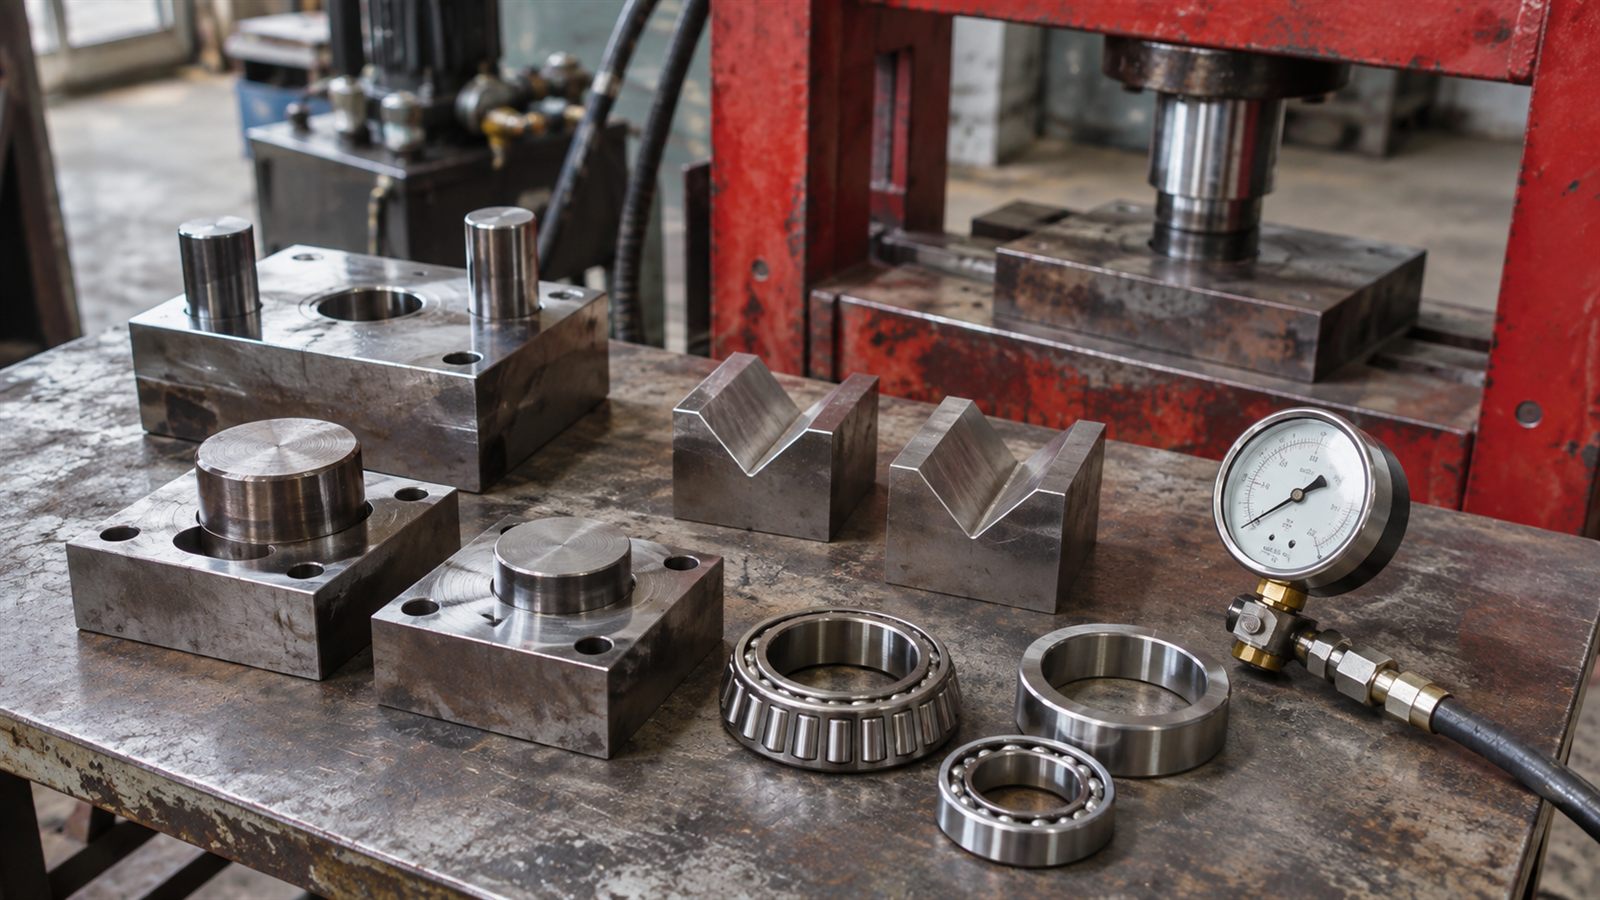
Манометр показывает давление в гидросистеме, а не силу непосредственно на детали. Для перевода нужна эффективная площадь поршня и калибровочная зависимость конкретной машины. Если качество операции определяется усилием, шкала должна быть читаемой в рабочем диапазоне. Когда требуются протоколирование и высокая повторяемость, применяют датчик силы или давления, контроль перемещения и технологические пределы.
Слишком высокая скорость опасна при первом касании и хрупкой оснастке. Полезен быстрый подвод без нагрузки и медленный рабочий ход после контакта. Для запрессовки важна возможность остановиться сразу при росте сопротивления: необычная кривая «усилие — перемещение» может указывать на перекос, заусенец или неверную деталь.
Оснастка и безопасность
Оправка должна передавать усилие на нужную поверхность и сохранять устойчивость. Случайные обрезки металла, удлинители из сваренных деталей и высокие пакеты подкладок опасны: они могут выстрелить при перекосе. Опорные плиты подбирают по нагрузке и геометрии, а V-блоки и призмы фиксируют круглые детали. Перед работой проверяют отсутствие трещин, забоин и загрязнений на контакте.
Рабочую зону защищают с учётом возможного разрушения детали или инструмента. Оператор не держит заготовку руками между плитами, не поправляет её под нагрузкой и не превышает паспортное давление. При обслуживании давление полностью сбрасывают, подвижные части переводят в безопасное положение, а привод блокируют. Педаль управления должна исключать случайное нажатие; для серийных операций рассматривают ограждения, световые устройства и двуручный пуск в соответствии с проектом безопасности.
Как сравнивать модели без лишней переплаты
Начните с общего раздела прессов Stalex, затем отфильтруйте машины по подтверждённому усилию и минимальному рабочему просвету. После этого исключите модели, где не проходит самая габаритная деталь или не хватает хода. Только среди оставшихся сравнивайте скорость, привод, регулировку стола, манометр, питание и стоимость владения.
Полезно мысленно провести самую сложную операцию от загрузки до выгрузки. Как подать тяжёлый узел? Где разместить опоры? Видит ли оператор место контакта? Можно ли заменить оправку без неудобного подъёма? Куда выйдет выпрессованный элемент? Такой разбор часто выявляет ограничение, которого нет в краткой таблице характеристик.
Для примера сопоставьте параметры гидравлического пресса Stalex HP-200 со своей картой деталей. Оптимальна не максимальная, а подходящая под цикл модель с обоснованным резервом.
Чек-лист перед заказом
- перечислены все операции и максимальные размеры деталей;
- усилие подтверждено расчётом, испытанием или технологическими данными;
- проверены ход, дневной свет, ширина между стойками и боковой доступ;
- учтена высота оснастки, опор и место выхода детали;
- выбран привод под реальное число циклов в смену;
- определены способ контроля усилия и допустимая скорость;
- подготовлены штатная оснастка, ограждения и безопасная подача тяжёлых узлов;
- проверены питание, гидравлическое масло и условия обслуживания.
Грамотно подобранный пресс — не самый мощный в бюджете, а тот, у которого усилие, геометрия, ход и управление согласованы с деталями. Если зафиксировать исходные данные до покупки, оборудование будет работать в устойчивом режиме, а новые задачи не потребуют опасных импровизаций с оснасткой.