Как выбрать гильотину для листового металла: привод и настройка ножей
Гильотина кажется простым станком: лист подводят к линии реза, прижим фиксирует заготовку, нож опускается и разделяет металл. На практике результат зависит от целой системы параметров. Станок, уверенно режущий двухмиллиметровую низкоуглеродистую сталь, может оказаться перегруженным на нержавеющем листе той же толщины. Избыточная рабочая длина увеличивает цену и занимаемую площадь, а неверный зазор между ножами превращает ровную кромку в полосу с заусенцем, завалом и винтообразной деформацией.
Чтобы выбрать оборудование без лишнего запаса и без риска постоянной перегрузки, нужно описать не одну «типовую» деталь, а весь производственный диапазон: марки металла, толщины, максимальную ширину листа, минимальный размер полосы, точность, число резов в смену и способ дальнейшей обработки. Ниже разберём, как перевести эти данные в требования к станку и как проверить качество после запуска.
Сначала определите материал, а не модель станка
В паспорте максимальную толщину обычно указывают для стали с определённым пределом прочности. Это принципиально: усилие реза зависит не только от геометрической толщины, но и от сопротивления материала сдвигу. Нержавеющая, пружинная или высокопрочная сталь нагружает механизм сильнее, чем обычная конструкционная сталь. Алюминий режется легче, но мягкая кромка чувствительнее к затупленным ножам и неправильному прижиму.
Составьте карту материалов: марка или группа сплава, минимальная и максимальная толщина, состояние поставки, наличие покрытия. Если поставщик станка приводит допустимую толщину только для стали с прочностью до 400 МПа, нельзя автоматически переносить это значение на нержавеющий лист. Запросите пересчёт либо диаграмму допустимых сочетаний. Для постоянной работы на верхнем пределе лучше предусмотреть разумный рабочий запас, но он не заменяет проверку по прочности.
Рабочая длина: почему «чем больше, тем лучше» не работает
Рабочая длина должна перекрывать максимальный реальный рез с технологическим запасом. Станок на 2500–3000 мм не всегда выгоднее модели на 1250 мм: он дороже, тяжелее и требует больше места. У длинной балки выше требования к жёсткости, а при узких заготовках её возможности не используются.
Учтите стандартные форматы листа и расширение линейки. У некоторых сабельных конструкций открытая зона позволяет выполнять последовательный продольный рез длинной полосы.
Какой привод выбрать
Ручная и механическая гильотина
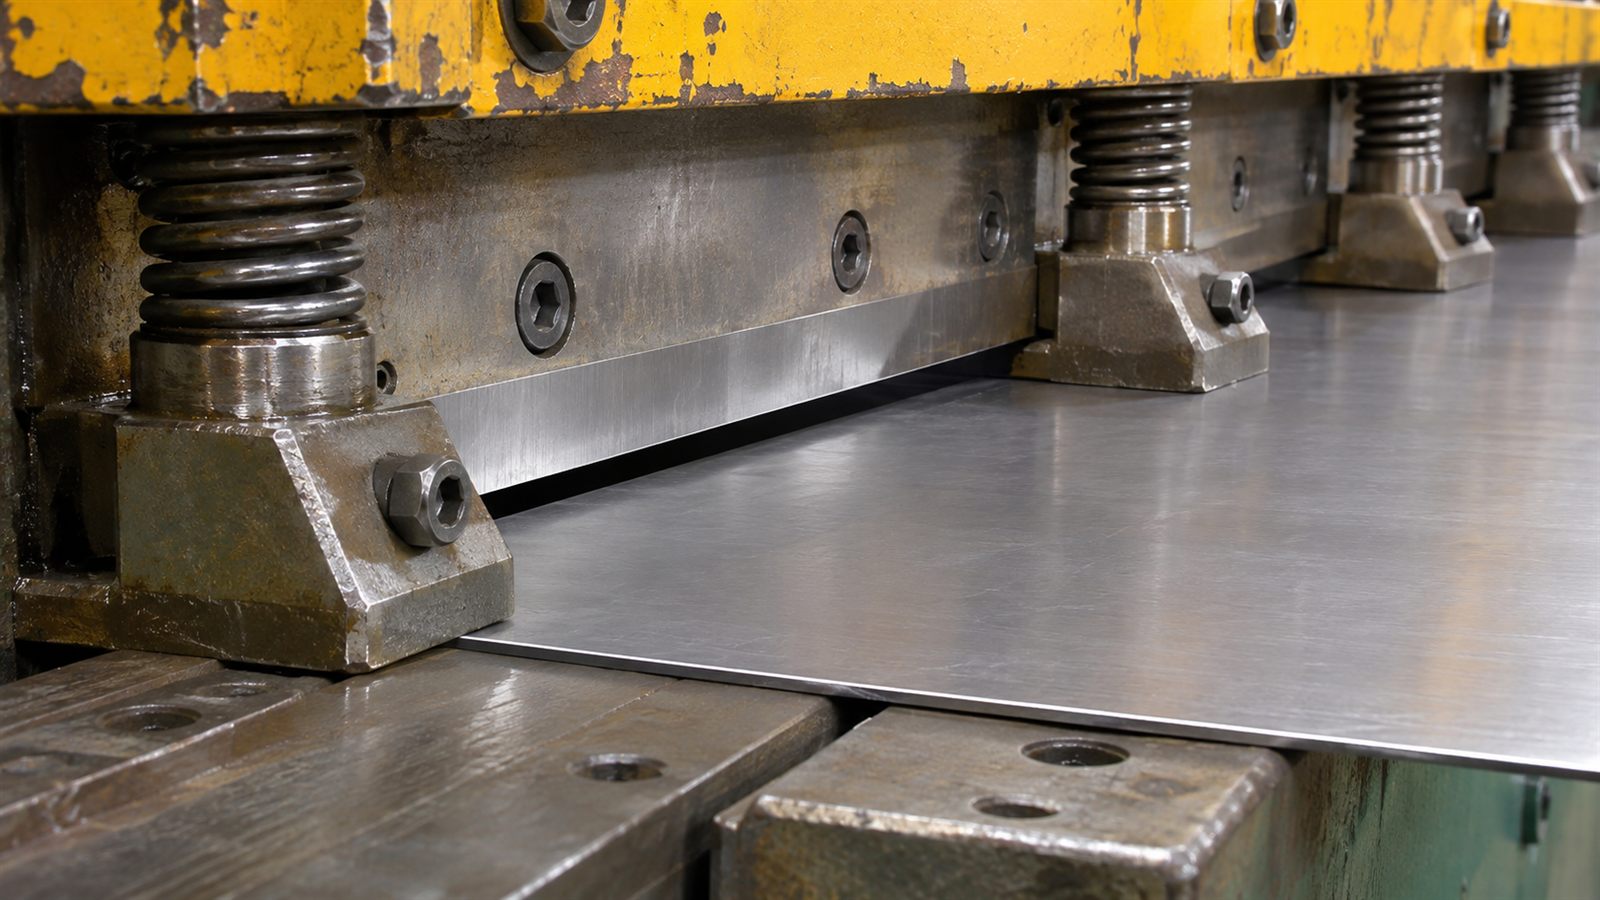
Ручной привод оправдан при тонком листе, небольших партиях и нерегулярной загрузке. Он не требует сложной инфраструктуры, удобен для ремонтного участка, кровельной мастерской и изготовления единичных доборных элементов. Но производительность и стабильность цикла зависят от оператора, а работа с широким листом быстро становится физически тяжёлой. В разделе механических гильотин представлены модели для разных форматов и задач.
Электромеханический привод
Электромеханическая схема удобна для регулярной загрузки, когда ручного усилия уже недостаточно, но гидравлическая машина не требуется. Она обеспечивает стабильный ход ножевой балки и хорошую производительность. Сравнивая электромеханические гильотины, уточняйте число ходов, мощность, тип заднего упора, способ регулировки зазора и комплектацию защитными устройствами.
Гидравлический привод
Гидравлика предпочтительна для толстого и широкого листа и интенсивной работы. Цена и требования к обслуживанию выше: контролируют масло, герметичность, фильтрацию и температуру. В категории гидравлических гильотин сопоставляйте толщину, рабочую длину, прижим и задний упор.
Таблица выбора по производственной задаче
| Условие | Рациональное решение | Что проверить | Типичный риск |
|---|---|---|---|
| Тонкий лист, единичные детали | Ручная или компактная механическая модель | Предельную толщину для нужного сплава, удобство упора | Низкая скорость при росте серии |
| Повторяющиеся партии тонкого и среднего листа | Электромеханическая гильотина | Число ходов, прижим, задний упор, защиту зоны | Ошибки размера при ручной подаче |
| Толстый или широкий лист, интенсивная смена | Гидравлическая гильотина | Усилие по прочности материала, охлаждение и сервис | Перегрузка на высокопрочной стали |
| Много размеров в одной партии | Приводная модель с точным задним упором | Диапазон, точность и скорость перемещения упора | Долгие переналадки и накопление брака |
| Лист с декоративным покрытием | Станок с аккуратным прижимом и чистым столом | Контактные поверхности, поддержку листа | Царапины и отпечатки прижима |
Зазор ножей и качество кромки
Рез происходит не мгновенно по всей толщине. Сначала ножи вдавливаются в материал, затем формируются трещины сдвига, которые должны встретиться. Зазор между ножами помогает этим трещинам соединиться по правильной траектории. Если зазор слишком мал, усилие растёт, ножи быстрее изнашиваются, а на кромке появляются вторичный срез и блестящие полосы. Если он слишком велик, металл сильнее загибается, зона разрушения расширяется, образуется крупный заусенец.
Единого процента для всех случаев нет. Настройку определяют по толщине, прочности и пластичности материала, рекомендациям изготовителя и результату пробного реза. Начинайте с паспортного значения, используйте контрольный образец той же марки и толщины, затем корректируйте небольшими шагами. На длинной машине зазор проверяют в нескольких точках, потому что локальное отличие может дать разное качество по ширине листа.
Ножи должны быть чистыми, острыми и правильно ориентированными. Многие промышленные ножи имеют несколько рабочих кромок, которые можно переворачивать. Но поворот ножа не отменяет контроля прямолинейности посадочной поверхности и равномерности крепления. После замены или переворота проверяют параллельность, зазор, работу прижима и делают серию тестовых резов.
Прижим, задний упор и поддержка листа
Прижим удерживает лист до и во время прохождения ножа. Если усилия недостаточно или оно распределено неравномерно, заготовку вытягивает из-под ножа, размер уходит, а кромка получается косой. Чрезмерный прижим на тонком или мягком листе оставляет следы. Перед работой убедитесь, что прижимы действуют синхронно и не загрязнены металлической пылью.
Задний упор задаёт повторяемую ширину полосы. Для единичных деталей достаточно простой шкалы и ручной настройки; в серии ценны привод, цифровая индикация и сохранение позиций. Уточните минимальный и максимальный диапазон, точность позиционирования и возможность корректировать фактический размер после контрольного реза. Люфт винтовой передачи или загрязнение направляющих дают разброс даже при правильном значении на индикаторе.
Широкий лист нельзя оставлять без поддержки. Роликовые или шариковые опоры уменьшают трение, но должны быть чистыми, чтобы не царапать поверхность. За станком нужно предусмотреть безопасную зону выхода деталей и удаления обрези: оператор не должен тянуться в пространство движения ножа.
Как провести приёмочный тест
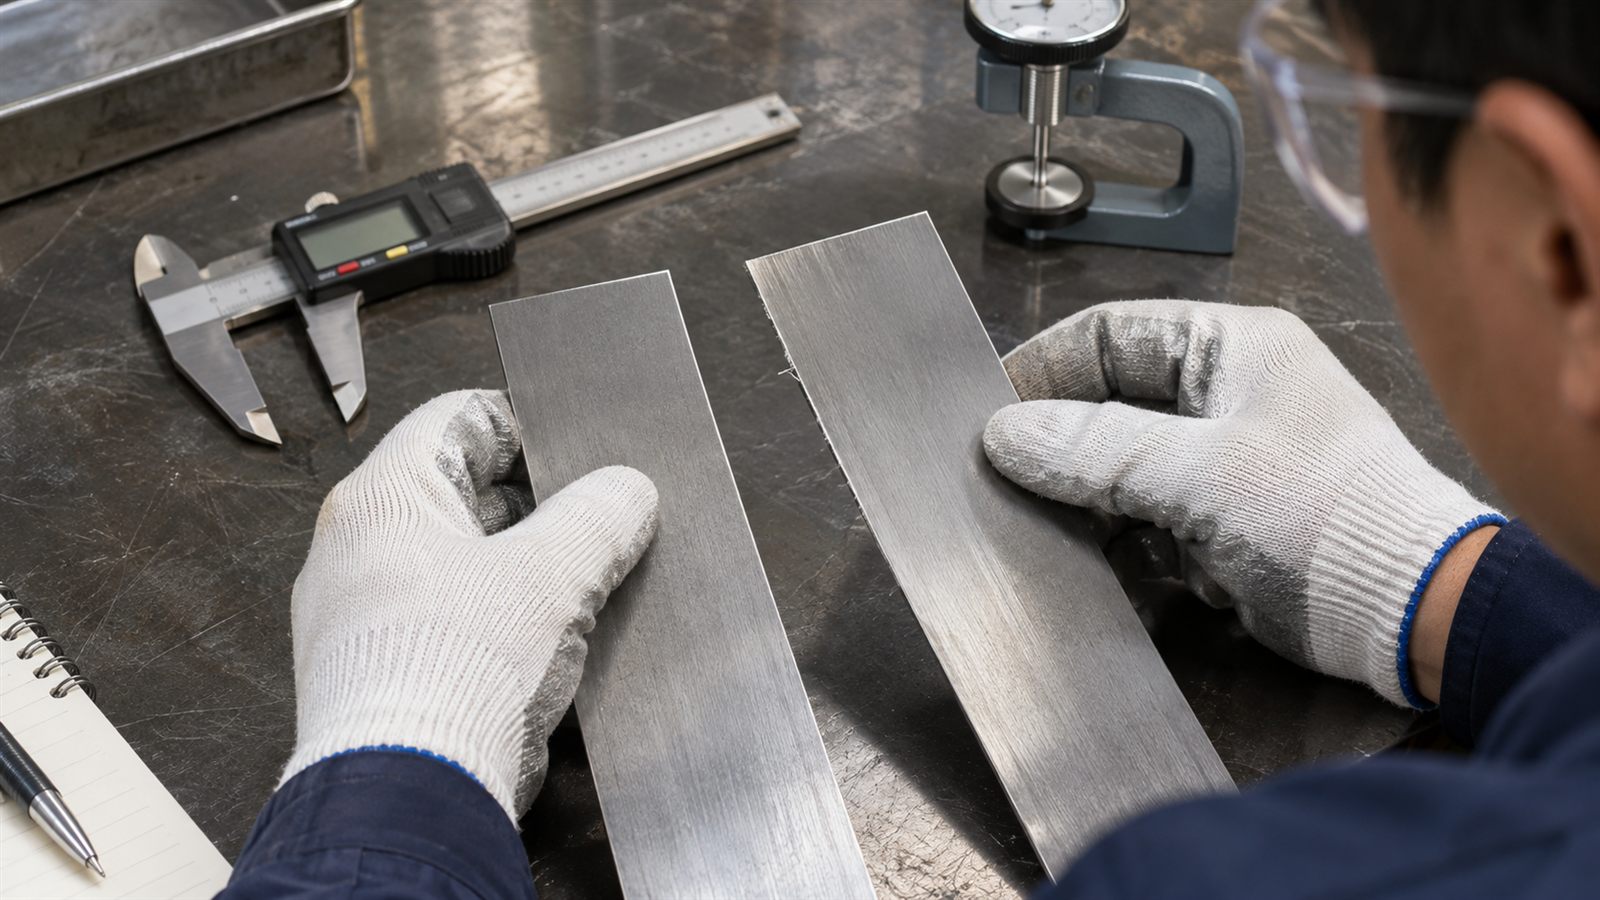
Не ограничивайтесь одним резом по удобному материалу. Подготовьте образцы минимальной и максимальной толщины из основных групп сплавов. Выполните рез по всей рабочей длине и несколько повторов по заднему упору. Измерьте ширину детали в начале, середине и конце, оцените прямолинейность, перпендикулярность, высоту заусенца и деформацию полосы.
Повторите испытание серией: нагрев, утечка, изменение звука, задержка прижима или уход размера важнее красивого первого образца. Зафиксируйте материал, настройки и результат как базовую карту для оператора.
Типовые причины плохого реза
Крупный заусенец
Проверьте остроту ножей и зазор. Если дефект сильнее с одной стороны листа, вероятны непараллельность или локальный износ. Не пытайтесь скрыть проблему уменьшением зазора до минимума: это может перегрузить балку и повредить режущую кромку.
Полосу скручивает или загибает
Деформация усиливается на узких полосах, при большом зазоре, неподходящем угле ножа и неравномерном прижиме. Учитывайте направление прокатки и остаточные напряжения в листе. Иногда геометрия исходного материала влияет сильнее, чем настройка станка.
Размер нестабилен
Ищите люфт заднего упора, проскальзывание листа, загрязнение опор и ошибки подачи. Сравните фактический размер с заданным на нескольких деталях. Постоянное смещение устраняют корректировкой, случайный разброс требует поиска механической причины.
Кромка различается по длине
Вероятны неодинаковый зазор, изношенные направляющие балки, прогиб или загрязнение посадочных поверхностей ножа. Станок останавливают и проверяют по регламенту; продолжение работы может ускорить износ.
Размещение и безопасность
На плане отметьте габарит станка, зоны подачи полного листа, выхода детали, работы оператора и обслуживания. Нужны ровное основание, освещение линии реза и безопасное удаление острых обрезков.
Опасная зона должна быть закрыта штатными ограждениями и устройствами защиты. Нельзя придерживать узкую полосу возле ножа, обходить блокировки или извлекать застрявший обрезок при включённом приводе. Регулировку, очистку и замену ножей проводят после остановки и блокировки источников энергии. Ножи тяжёлые и острые, поэтому для их перемещения используют предусмотренные приспособления.
Для подбора передайте специалисту карту материалов, максимальный формат, требуемую точность и плановый выпуск. Начать сравнение можно с общего раздела гильотин и каталога оборудования для работы с листом.
Краткий чек-лист перед заказом
- марки, прочность и диапазон толщин материала;
- максимальная длина реза и стандартный формат листа;
- число резов в смену и размер типовой партии;
- требования к заусенцу, прямолинейности и повторяемости;
- диапазон и точность заднего упора;
- способ регулировки зазора и доступность ножей;
- защитные устройства, сервисная зона и инфраструктура.
Правильно выбранная гильотина не обязана быть самой мощной. Она должна стабильно резать самый сложный материал, сохранять размер и позволять безопасно переналаживаться. Когда материал, привод, длина, прижим, упор и зазор рассматриваются как единая система, качество кромки становится управляемым, а затраты на зачистку и исправление брака снижаются.