Как выбрать абразивную ленту для гриндера: зерно, основа и режимы работы
Две абразивные ленты одинаковой зернистости могут работать совершенно по-разному: одна быстро снимает металл и остаётся прохладной, другая за несколько минут «засаливается», перегревает кромку и начинает рваться по стыку. Причина в том, что обозначение зерна — лишь один параметр. На результат влияют материал абразива, тип насыпки, основа, связка, геометрия шва, скорость движения, прижим и даже форма контактного колеса.
Ниже — практическая схема выбора ленты для гриндера: от грубой обдирки до сатинирования. Она поможет сократить расход оснастки, избежать прижогов и получать одинаковую поверхность на деталях из углеродистой и нержавеющей стали.
Сначала определите операцию
Выбирать ленту только по материалу заготовки недостаточно. Одна и та же сталь на разных этапах требует разных свойств абразива. При снятии сварного шва важны высокая скорость резания и способность зерна самообновляться. При выведении плоскости — стабильность формы и жёсткая основа. Для радиусов и контуров нужна более гибкая лента, а перед полировкой — равномерный рисунок без глубоких одиночных рисок.
Запишите четыре условия: материал детали, требуемый съём, форма зоны обработки и желаемая шероховатость. После этого подбирайте зерно и основу. Такой порядок защищает от типичной ошибки: покупки «универсальной» ленты, которая посредственно выполняет все операции.
Какой абразив выбрать
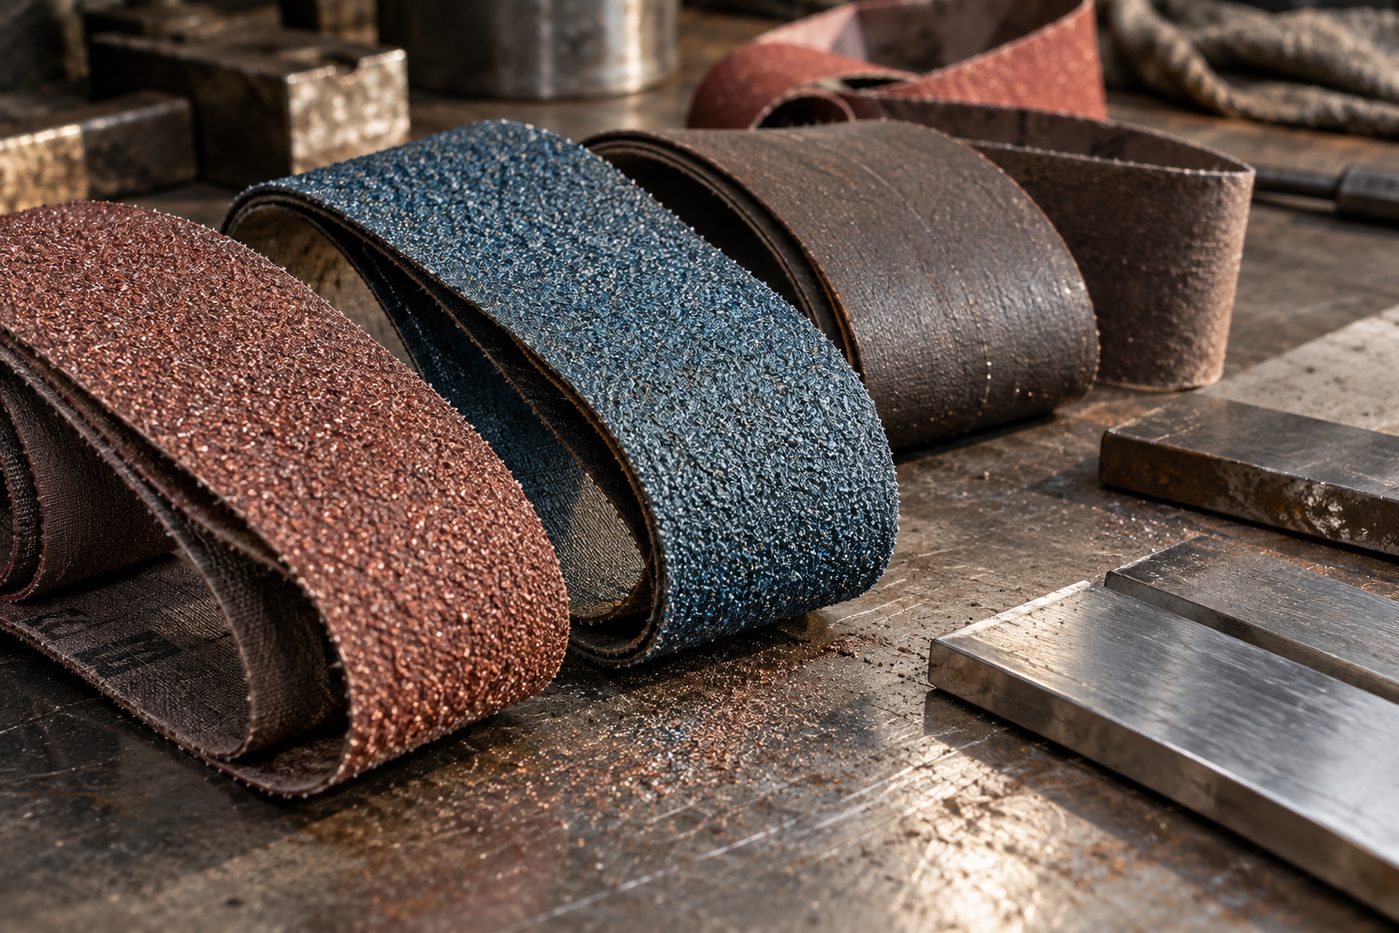
Оксид алюминия
Доступный вариант для обычных сталей, цветных металлов и финишных проходов. Зерно постепенно притупляется, поэтому при тяжёлой обдирке ресурс ограничен. Такие ленты оправданы при умеренном прижиме, небольших объёмах и там, где важнее цена единицы, чем максимальный съём.
Циркониевый электрокорунд
Прочное зерно лучше переносит давление и обновляет режущие кромки при разрушении. Хорошо подходит для грубой обработки углеродистой и нержавеющей стали, снятия окалины и сварных швов. Для нормальной работы ему нужен достаточный прижим: при слишком осторожной подаче зерно не раскрывается и начинает тереть.
Керамический абразив
Микрокристаллическое зерно постоянно образует новые острые грани. Оно эффективно на твёрдых сталях, при интенсивном съёме и серийной работе. Лента дороже, но при правильно выбранной скорости часто даёт меньшую стоимость на одну деталь. Слабый станок или нерешительный прижим не позволяют реализовать её потенциал.
Карбид кремния
Очень острое, но более хрупкое зерно. Его применяют по цветным металлам, стеклу, камню и для некоторых финишных операций. На тяжёлой обдирке стали оно быстро разрушается. Для алюминия важно использовать ленту, рассчитанную на этот металл, и не допускать забивания стружкой.
Зернистость — это маршрут, а не одна цифра
| Этап | Ориентировочная зернистость | Типичная задача | На что смотреть |
|---|---|---|---|
| Грубый съём | P24–P40 | Окалина, литники, массивный сварной шов | Мощность станка, жёсткая основа, сильный контролируемый прижим |
| Формирование геометрии | P60–P80 | Выведение кромки, фаски, плоскости | Равномерность подачи и состояние плиты |
| Промежуточная обработка | P120–P180 | Удаление рисок предыдущего этапа | Не перескакивать через несколько номеров |
| Тонкий финиш | P240–P400 | Подготовка под сатин или полирование | Низкий нагрев, чистая лента, лёгкий прижим |
| Структурирование | Нетканые материалы | Сатинирование и выравнивание рисунка | Отдельный комплект для нержавейки |
Если после P40 сразу перейти на P180, тонкое зерно будет долго выбирать глубокие риски, перегревая поверхность. Надёжнее увеличивать номер примерно в полтора-два раза: P40 → P80 → P120 → P180. Перед переходом очистите деталь и рабочую зону, иначе случайное крупное зерно испортит финиш.
Основа и насыпка
Буквенная маркировка основы у производителей различается, поэтому полезнее понимать принцип. Жёсткая тканевая основа лучше держит плоскость и выдерживает сильный прижим, но плохо огибает малые радиусы. Гибкая ткань подходит для контуров и переходов, зато может заваливать кромку. Бумажные основы чаще встречаются в других форматах и для тяжёлого гриндера обычно не являются первым выбором.
Закрытая насыпка содержит больше зерна и агрессивно работает по стали. Открытая оставляет промежутки для отвода стружки и меньше забивается мягкими материалами, краской или алюминием. Дополнительное покрытие, снижающее трение, помогает контролировать нагрев, но не заменяет правильный режим.
Скорость ленты и мощность станка
Линейная скорость должна соответствовать ленте, материалу и операции. На высокой скорости растёт производительность, но также тепловыделение и требования к балансировке. На низкой удобнее контролировать тонкую деталь, работать по дереву или цветным металлам. Всегда учитывайте предел, указанный производителем ленты: превышение опасно разрушением стыка или основы.
Недостаток мощности проявляется падением оборотов при касании детали. Зерно перестаёт резать, скользит и греет поверхность. Слишком лёгкий прижим также вреден для циркониевых и керамических лент: абразив не самообновляется. Но давить до остановки нельзя — режим подбирают так, чтобы станок сохранял скорость, а искровой поток был стабильным.
При выборе оборудования сравнивайте не только мощность двигателя, но и доступные скорости, размеры лент, жёсткость рамы, регулировку стола и удобство смены оснастки. В разделе шлифовальных станков представлены модели для разных задач, включая ленточные гриндеры и комбинированные решения.
Как не перегреть металл
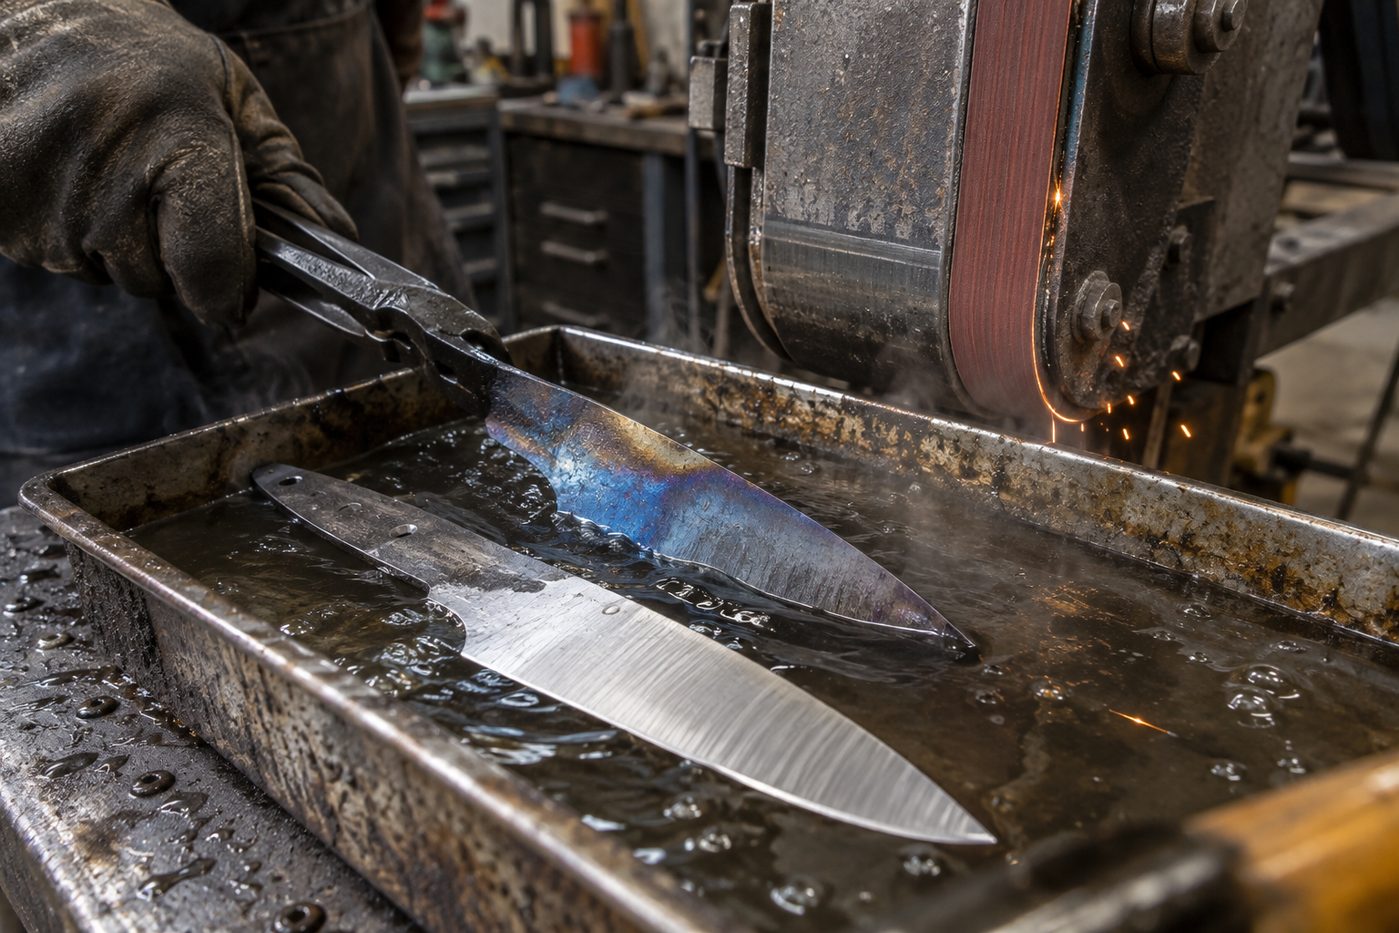
Потемнение углеродистой стали и цвет побежалости — видимый сигнал, что температура вышла из-под контроля. Для закалённых деталей перегрев может локально снизить твёрдость, для тонкой нержавейки — вызвать коробление, а на финише оставить пятна. Работайте короткими проходами, не задерживайтесь в одной точке и используйте острый абразив. Тупая лента выделяет больше тепла при меньшем съёме.
Охлаждение водой допустимо не для каждой машины и операции. Если конструкция станка не рассчитана на мокрую обработку, вода создаёт риск для электрики и ускоряет коррозию. Безопаснее применять промежуточное охлаждение детали в отдельной ёмкости, надёжно вытирая её перед следующим касанием. Тонкие заготовки полезно держать на массивном теплоотводящем приспособлении.
Правило мастерской: не храните ленты для нержавеющей стали вместе с теми, которыми шлифовали обычную сталь. Перенос частиц железа вызывает очаги коррозии и портит чистую поверхность.
Почему лента рвётся, уходит в сторону или «бьёт»
Разрыв по шву бывает связан с неверным направлением установки, повреждением кромки, чрезмерным натяжением, малым диаметром ролика или просроченным клеевым соединением. Стрелка на обратной стороне должна совпадать с направлением движения, если производитель не указал двунаправленную работу. Ленты хранят в сухом помещении без перегибов и резких перепадов температуры.
Увод в сторону чаще вызывают неправильная центровка, загрязнённые ролики, неравномерное натяжение или перекошенная плита. Не пытайтесь постоянно ловить ленту регулятором, пока не проверена механика. Биение на стыке особенно заметно на тонком финише; в этом случае оцените качество соединения и состояние контактной поверхности.
Когда менять абразив
Ориентироваться только на внешний вид нельзя. Лента может сохранять зерно, но перестать резать. Признаки окончания ресурса: для того же съёма нужен больший прижим, растёт температура, звук становится глухим, стружка превращается в мелкую пыль, а поверхность начинает блестеть вместо равномерной риски. На серийном участке полезно считать обработанные детали или время резания.
В каталоге доступны аксессуары для шлифовальных станков и шлифовальные ленты. Проверяйте точный размер, направление шва и допустимую скорость до заказа: даже подходящая по длине лента может не соответствовать режиму конкретного станка.
Рабочая схема подбора
- Определите материал и одну конкретную операцию.
- Выберите семейство абразива по интенсивности съёма.
- Подберите зернистость и последовательность переходов.
- Согласуйте жёсткость основы с формой детали.
- Проверьте размеры и допустимую скорость.
- На тестовой детали оцените съём, нагрев и качество риски.
- Зафиксируйте режим и ресурс для повторных заказов.
Хорошая лента — не обязательно самая дорогая. Это лента, которая соответствует материалу, прижиму и возможностям станка, снимает металл резанием, а не трением, и даёт предсказуемый результат от первой до последней детали.