Пружинение листового металла при гибке: причины и способы компенсации
Деталь сняли с листогиба, угломер показывает ровно 90°, но через несколько секунд полки расходятся до 92–94°. Это не ошибка прибора и не обязательно неисправность станка. Так проявляется пружинение: после снятия нагрузки упругая часть деформации возвращает металл в сторону исходной формы. Чем выше прочность материала и чем мягче режим гибки, тем заметнее расхождение. Если корректировать угол наугад, первая партия превращается в серию проб, а при смене рулона настройку приходится начинать заново.
Разберём, откуда берётся пружинение листового металла, какие параметры влияют на результат и как построить повторяемую настройку. Для серийной работы важен не «идеальный градус» в таблице, а устойчивый процесс: известный материал, подходящая оснастка, контроль первого изделия и зафиксированная поправка.
Что происходит в зоне гиба
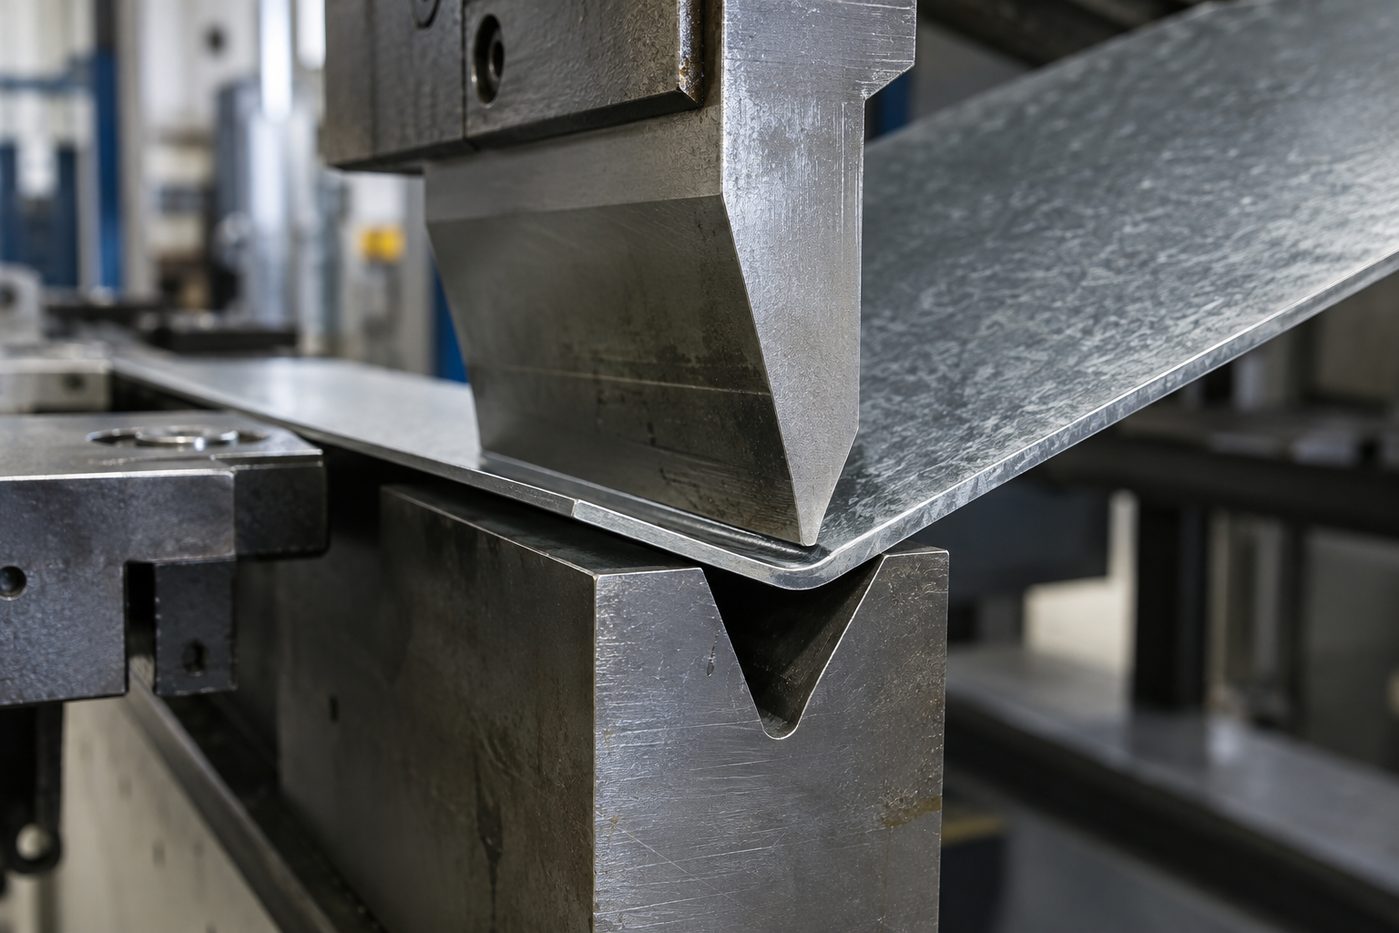
При опускании пуансона наружные слои заготовки растягиваются, внутренние сжимаются, а между ними находится нейтральный слой. Часть металла переходит в пластическое состояние и сохраняет новую геометрию. Другая часть работает упруго и после разгрузки стремится восстановиться. Поэтому фактический угол становится более открытым, а внутренний радиус немного увеличивается.
На величину возврата влияют предел текучести и модуль упругости. Высокопрочные стали, нержавейка и некоторые алюминиевые сплавы обычно пружинят сильнее низкоуглеродистой стали. Но одной марки мало: листы из разных партий могут отличаться по твёрдости, толщине покрытия, направлению прокатки и фактической толщине. Для ответственных деталей стоит хранить сертификат плавки и не смешивать партии в одной наладке.
Шесть факторов, которые меняют угол
1. Отношение внутреннего радиуса к толщине
При большом радиусе относительно толщины доля упругой деформации растёт. Деталь заметнее раскрывается после снятия нагрузки. Слишком малый радиус, напротив, повышает риск трещин, отпечатков оснастки и истончения наружного слоя. Радиус выбирают с учётом пластичности материала, направления волокон и требований чертежа.
2. Способ гибки
При свободной гибке лист не прижимается к стенкам матрицы полностью: угол задаётся глубиной хода пуансона. Метод универсален и требует меньшего усилия, но чувствителен к колебаниям толщины и свойств металла. Гибка с калибровкой обеспечивает лучшую повторяемость и слабее реагирует на пружинение, зато требует значительно большего усилия и точно согласованной оснастки. Не каждый станок и инструмент рассчитаны на такой режим.
3. Раскрытие матрицы
Чем шире ручей, тем больше естественный радиус гиба и тем выше вероятность возврата угла. Слишком узкое раскрытие увеличивает усилие, ускоряет износ инструмента и может повредить поверхность. В производстве часто начинают с ориентировочного отношения V к толщине, а затем уточняют по таблицам конкретной оснастки и пробной детали.
4. Направление прокатки
Гнуть поперёк волокон обычно безопаснее: металл лучше переносит растяжение наружного слоя. При гибке вдоль прокатки риск трещин выше, особенно для твёрдых сплавов и малого радиуса. Кроме того, разворот заготовки может изменить величину пружинения. Одинаковые детали следует раскраивать в одном направлении.
5. Геометрия и жёсткость детали
Длинная узкая полка ведёт себя иначе, чем короткая широкая. Отверстия и вырезы рядом с линией гиба ослабляют сечение, а несколько последовательных гибов взаимно влияют друг на друга. На длинных деталях добавляется прогиб балки и стола, поэтому угол по краям может отличаться от середины. Здесь важны компенсация прогиба и корректное распределение нагрузки.
6. Состояние оборудования
Люфт, загрязнение посадочных поверхностей, изношенная матрица, несоосность инструмента и неверная калибровка заднего упора маскируются под «непредсказуемый металл». Перед корректировкой программы очистите посадочные места, проверьте инструмент по всей длине и убедитесь, что заготовка стабильно базируется. Подходящий станок для работы с листом должен обеспечивать не только усилие, но и повторяемое позиционирование.
Ориентиры для первой настройки
| Материал | Ожидаемое поведение | Что проверить сначала | Практическая корректировка |
|---|---|---|---|
| Низкоуглеродистая сталь | Умеренное пружинение | Фактическую толщину и раскрытие V | Небольшой перегиб, затем контроль образца |
| Нержавеющая сталь | Возврат обычно заметнее | Радиус, состояние кромки и мощность | Больший перегиб без превышения допуска оснастки |
| Алюминиевые сплавы | Сильно зависит от состояния сплава | Марку, термообработку, направление прокатки | Увеличить радиус при признаках растрескивания |
| Оцинкованный лист | Близко к базовой стали, но чувствителен к следам | Чистоту инструмента и защиту покрытия | Использовать плёнку/щадящую оснастку и пробную гибку |
| Высокопрочная сталь | Сильное пружинение и высокое усилие | Допуски станка и инструмента | Расчёт по данным поставщика, серия тестов |
Важно: значения перегиба нельзя назначить универсально. Даже два листа с одинаковым обозначением могут дать разный результат. Таблица нужна как направление поиска, а окончательную поправку определяют по контрольному образцу.
Как настроить процесс без бесконечных проб
Шаг 1. Зафиксируйте исходные данные. Запишите марку и партию материала, фактическую толщину в нескольких точках, направление прокатки, длину гиба, номера пуансона и матрицы. Измерять лист лучше микрометром, а не полагаться только на номинал из заказа.
Шаг 2. Проверьте допустимое усилие. Учитывайте длину гиба, толщину, прочность материала и раскрытие матрицы. Нельзя уменьшать V только ради меньшего пружинения, не пересчитав нагрузку. Для регулярных задач удобнее использовать гидравлические листогибочные прессы, а для тонкого листа и небольших серий могут подойти ручные листогибы.
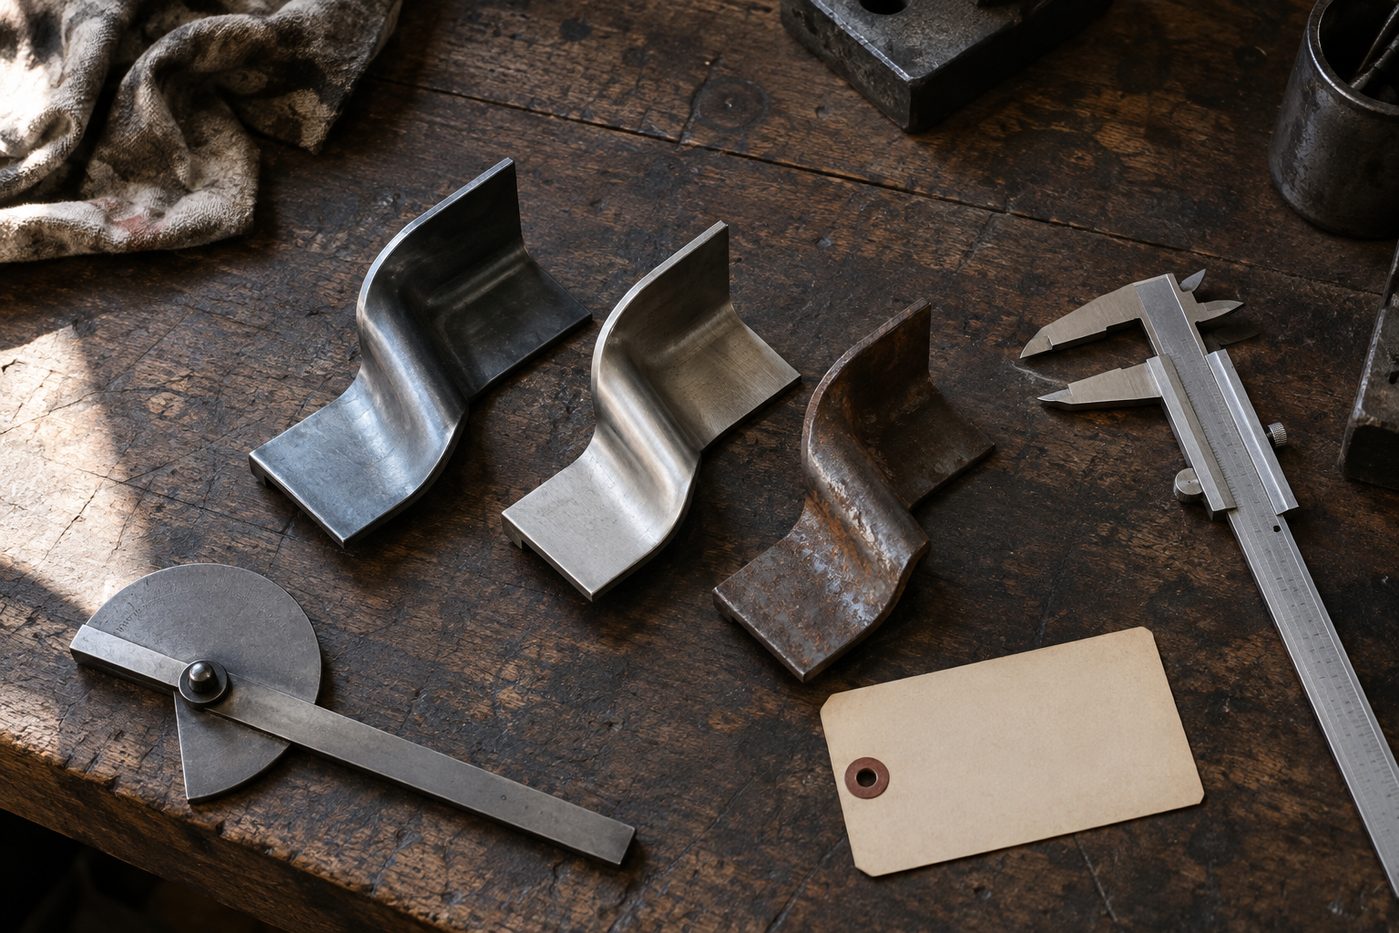
Шаг 3. Сделайте тестовый купон. Образец должен быть из той же партии, с тем же направлением прокатки и сопоставимой длиной гиба. Короткий обрезок не всегда отражает прогиб на двухметровой детали. Сначала выполните гиб с безопасной глубиной, дождитесь полной разгрузки и только потом измеряйте.
Шаг 4. Вносите одну поправку за раз. Меняйте глубину хода небольшими шагами, не трогая одновременно упор, инструмент и программу. Иначе невозможно понять причину улучшения. Проверяйте угол минимум в трёх местах: у краёв и в середине.
Шаг 5. Сохраните карту наладки. В ней должны быть код детали, материал, партия, ориентация заготовки, оснастка, раскрытие, положение упора, глубина хода и фактические результаты. Такая карта превращает опыт оператора в воспроизводимый стандарт.
Как понять, что проблема не только в пружинении
Если угол одинаково раскрывается по всей длине, вероятнее всего, нужна технологическая поправка. Если середина отличается от краёв, ищите прогиб, неверную компенсацию или неоднородную нагрузку. Если результат «плавает» от детали к детали, проверьте базирование, толщину листа, люфт и стабильность хода. Царапины и вмятины указывают на загрязнение или неподходящий профиль инструмента, а трещины — на слишком малый радиус, неудачное направление прокатки либо недостаточную пластичность.
Для сложных профилей полезно сначала отладить один гиб, затем добавлять остальные. Порядок операций влияет на возможность базирования и накопление погрешности. Иногда небольшое изменение последовательности даёт больше, чем постоянная коррекция каждого угла.
Что учитывать при выборе оборудования
Для повторяемой гибки смотрят не только на максимальное усилие. Важны рабочая длина, ход и вылет, точность заднего упора, система компенсации прогиба, доступная оснастка и удобство сохранения программ. При мелких сериях ценится быстрая переналадка, при длинных деталях — жёсткость и компенсация, при работе с нержавейкой и высокопрочной сталью — запас усилия.
В каталоге Stalex собраны листогибы разных типов и производительности. Сопоставляйте характеристики не с одной «типовой» деталью, а с диапазоном толщин, длин и материалов на ближайшие несколько лет. Тогда компенсация пружинения останется штатной настройкой технологии, а не постоянной борьбой с ограничениями станка.
Краткий чек-лист технолога
- проверить марку, партию, толщину и направление прокатки;
- подобрать радиус и раскрытие матрицы без превышения нагрузки;
- очистить и выровнять оснастку;
- сделать репрезентативный тестовый образец;
- измерить угол после разгрузки в нескольких точках;
- скорректировать один параметр и повторить контроль;
- сохранить карту наладки для следующей партии.
Пружинение невозможно полностью отменить, но его можно измерить и заложить в процесс. Стабильный результат появляется там, где материал, оснастка, оборудование и контроль рассматриваются как одна система.