Размотка и правка рулонного металла: как собрать стабильную линию
Переход с листовых заготовок на рулонный металл способен заметно снизить отходы и ускорить серийный выпуск. Но разматыватель сам по себе не превращает рулон в ровную полосу. Если не согласовать грузоподъёмность, торможение, петлю запаса, правильную машину и подачу, линия начинает работать рывками: полосу уводит, лист после резки выгибается, кромка получает волны, а рулон телескопируется.
Разберём состав участка размотки и правки, ключевые параметры оборудования и последовательность запуска. Главная мысль проста: элементы линии нужно выбирать как единую систему по реальному диапазону материала, а не как набор устройств с подходящей шириной.
Что должна сделать линия
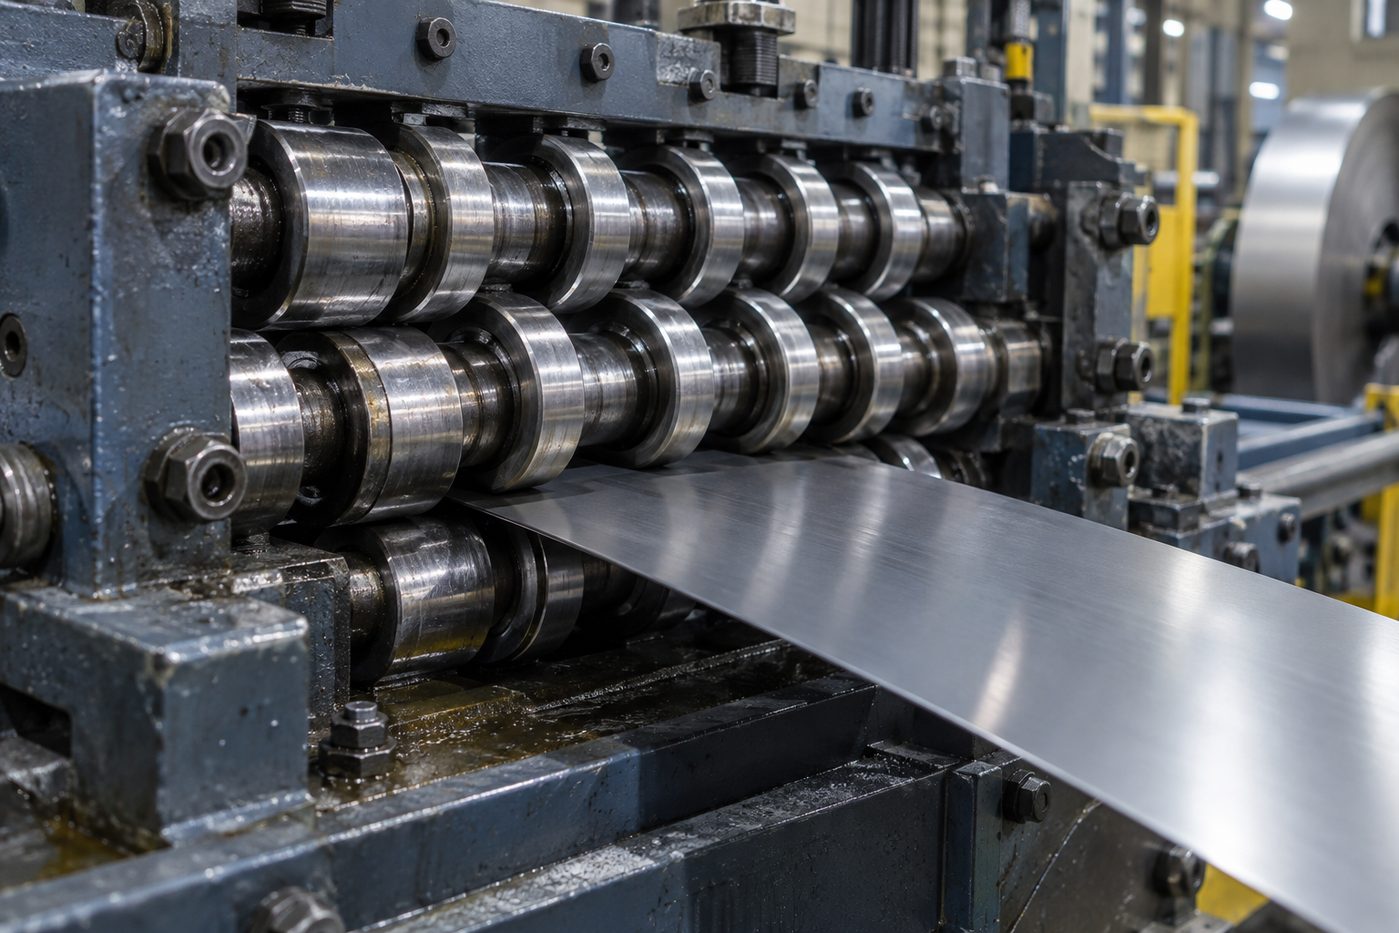
Рулон хранит остаточную кривизну, а его внутренние и наружные витки имеют разный радиус. После размотки полоса стремится снова свернуться. Дополнительно в материале могут быть волнистость кромки, серповидность, продольная кривизна и внутренние напряжения. Правильная машина многократно изгибает полосу между роликами в противоположных направлениях, постепенно уменьшая остаточную кривизну.
Типовая последовательность выглядит так: загрузка рулона, центрирование и фиксация на оправке, контролируемая размотка, формирование петли, правка, сервоподача, затем резка, штамповка или профилирование. Иногда правильная машина и подача объединены в одном корпусе. Компактность полезна, но не отменяет расчёт усилий и динамики.
Основные узлы и их задачи
Разматыватель
Он несёт массу рулона, удерживает его по внутреннему диаметру и выдаёт полосу без самопроизвольного раскручивания. Для лёгких рулонов достаточно простых конструкций, для тяжёлых нужны привод, надёжный тормоз, гидравлическое разжатие оправки и загрузочная тележка. Запас грузоподъёмности выбирают с учётом самого тяжёлого рулона, а не среднего заказа.
Петля запаса
Петля развязывает инерционный разматыватель и точную циклическую подачу. Когда пресс или ножницы останавливаются, рулон не должен мгновенно останавливаться вместе с ними. Датчики следят за положением полосы и управляют скоростью размотки. Слишком маленькая петля вызывает натяжение и рывки, слишком большая требует лишнего места и повышает риск касания пола.
Правильная машина
Качество правки зависит от диаметра, количества и шага роликов, жёсткости рамы и возможности раздельной настройки входа и выхода. Малые ролики эффективнее работают с тонкой полосой, но имеют ограничение по толщине и прочности. Крупные ролики выдерживают тяжёлый материал, однако могут быть недостаточно чувствительны для тонкого листа.
Подающее устройство
Подача определяет длину заготовки и синхронизируется с исполнительной машиной. Для повторяемости важны отсутствие проскальзывания, достаточное усилие прижима, правильное ускорение и корректный энкодер. Чрезмерный прижим оставляет следы на мягком или покрытом материале, недостаточный — даёт накопительную ошибку длины.
Какие данные собрать до выбора
| Параметр | Почему важен | Что уточнить | Риск при ошибке |
|---|---|---|---|
| Масса рулона | Определяет нагрузку на оправку и раму | Максимальную, а не среднюю массу | Перегрузка, деформация, аварийная остановка |
| Внутренний и наружный диаметр | Влияет на зажим и габарит | Все форматы поставщиков | Рулон не закрепляется или задевает оборудование |
| Ширина и толщина | Задают диапазон роликов и мощность | Минимум и максимум одновременно | Плохая правка тонкой полосы или нехватка усилия |
| Предел текучести | Влияет на требуемый момент и глубину правки | Марку и состояние материала | Перегрузка или остаточная кривизна |
| Покрытие поверхности | Ограничивает прижим и допустимые следы | Цинк, полимер, декоративный слой | Царапины, вмятины, брак внешнего вида |
| Темп линии | Определяет привод и объём петли | Скорость, шаг, число пусков | Рывки, нехватка запаса, простой пресса |
Критическая ошибка: выбирать линию только по ширине и толщине. Полоса из высокопрочной стали той же толщины требует большего усилия, а тяжёлый рулон — другой динамики торможения.
Как настроить правку
Начинают с очистки роликов и проверки параллельности. Даже маленькая стружка оставляет повторяющиеся вмятины. Полосу заводят без перекоса, входные направляющие выставляют с минимальным свободным зазором. Слишком тесные направляющие царапают кромку, слишком широкие позволяют полосе гулять.
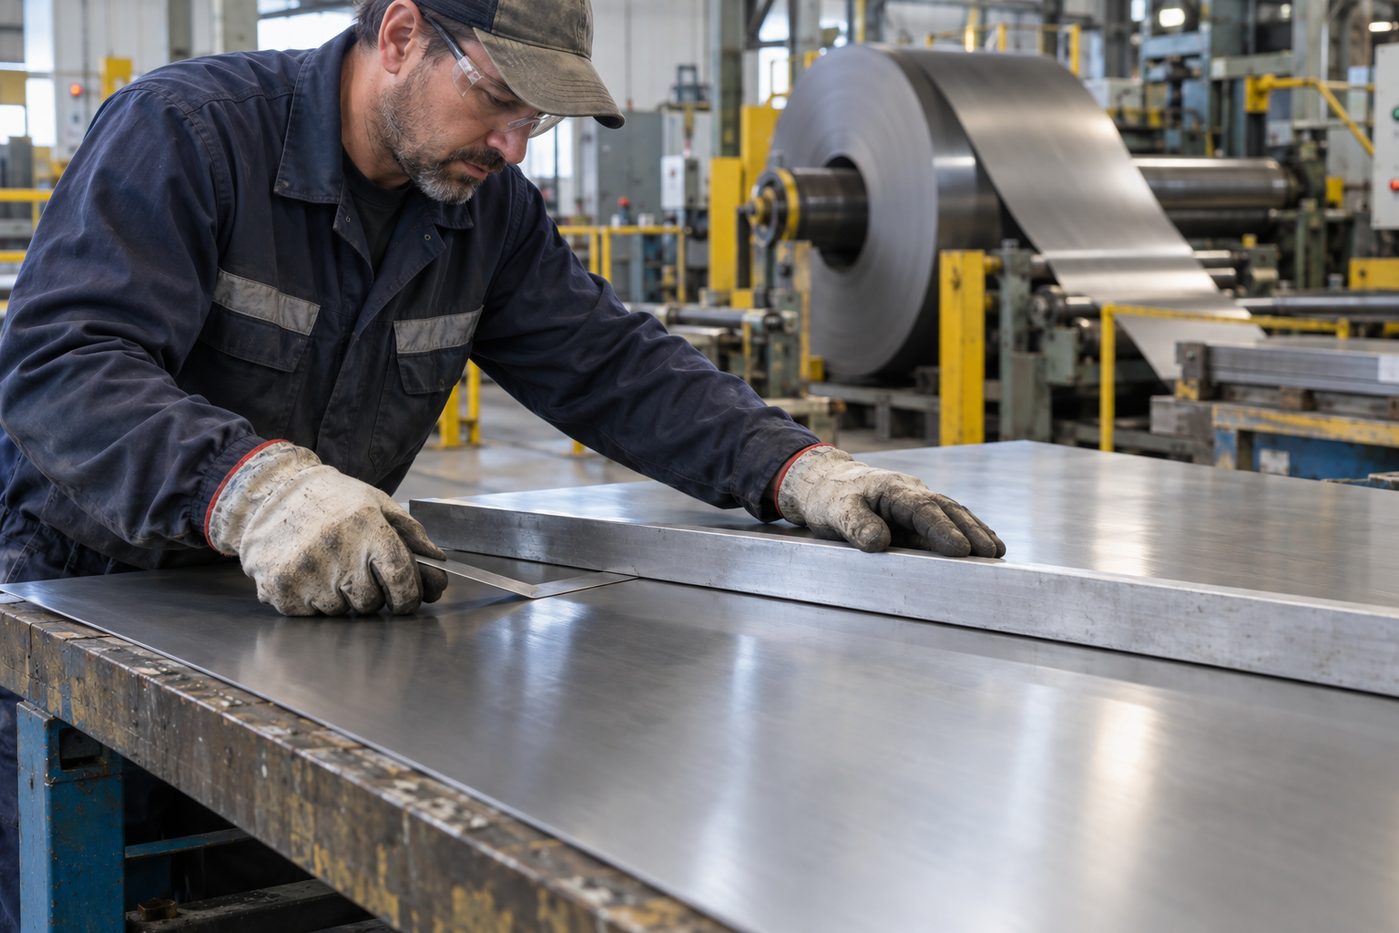
Глубину проникновения роликов увеличивают постепенно. На входе деформация обычно больше, к выходу уменьшается, чтобы полоса покидала машину без нового изгиба. Сделайте короткий пробный прогон, отрежьте образец и положите его на плоскую контрольную поверхность без внешнего усилия. Оценивайте не только продольный изгиб, но и волну кромки, поперечную дугу и скручивание.
Если полоса после выхода загибается вверх, корректируют выходную группу в одном направлении; если вниз — в противоположном. Меняйте настройку небольшими шагами и записывайте положение. Когда кромка волнистая, а центр ровный, причина может быть не в общей глубине, а во внутренних напряжениях, состоянии рулона или недостаточной жёсткости правильного блока.
Петля и синхронизация
Петля должна оставаться между верхним и нижним порогами датчиков при всех режимах: разгоне, рабочем ходе и остановке следующей машины. Если полоса натягивается, увеличьте запас или ускорьте реакцию разматывателя. Если петля падает слишком низко, уменьшите скорость выдачи и проверьте торможение.
Расстояние между узлами определяют с учётом минимального радиуса изгиба полосы и требуемого запаса. Нельзя заставлять толстую высокопрочную полосу формировать тесную петлю — она создаёт опасные силы и может выпрямиться рывком. Для таких материалов применяют согласованные приводные решения и ограждения.
В каталоге Stalex представлены станки для работы с рулоном, включая разматыватели металла и оборудование для дальнейшей обработки. При подборе важно передать специалисту карту материалов и требуемый цикл, а не только название готового изделия.
Типовые дефекты и поиск причины
Телескопирование рулона
Витки смещаются в осевом направлении из-за неправильного хранения, транспортировки, слабого зажима или перекоса при размотке. Проверьте состояние рулона до установки, центрирование оправки и боковые ограничители. Сильно повреждённый рулон нельзя «вылечить» одной настройкой направляющих.
Серповидность
Полоса уходит дугой в своей плоскости. Причиной может быть исходный дефект рулона, неравномерное натяжение, перекос направляющих или различие состояния кромок. Обычная роликовая правка продольной кривизны не всегда устраняет серповидность полностью.
Волнистая кромка
Часто связана с неравномерными остаточными напряжениями или чрезмерной локальной деформацией. Проверьте параллельность роликов, их износ и распределение усилия. Для широкого тонкого листа особенно важна жёсткость оборудования.
Следы и царапины
Ищите загрязнение, заусенцы, слишком сильный прижим и неподходящие ролики. Повторяющийся дефект с постоянным шагом почти всегда указывает на конкретный ролик. Для оцинкованного или окрашенного металла согласуйте защитное исполнение контактных поверхностей.
Ошибка длины
Если погрешность накапливается, вероятны проскальзывание, неверная калибровка энкодера или неправильный фактический диаметр мерного ролика. Случайный разброс чаще связан с нестабильным прижимом, рывками петли или механическим люфтом.
Безопасный запуск участка
Рулон содержит большую запасённую энергию. Зону вращения, петлю и траекторию полосы ограждают; оператор не должен руками направлять движущийся металл или находиться внутри потенциального раскрытия витка. Конец полосы может резко распрямиться, поэтому бандаж снимают только после надёжной фиксации рулона и по утверждённой процедуре.
Перед запуском проверяют аварийные остановы, межблокировки, тормоз, датчики петли и связь со следующей машиной. Первый прогон выполняют на малой скорости. После остановки убеждаются, что рулон удерживается, а полоса не остаётся под опасным натяжением. Обслуживание проводят только после блокировки источников энергии.
Как оценить экономику
Сравнивайте не только цену линии и скорость резки. В расчёт входят выход годного, остатки между заказами, время переналадки, трудоёмкость загрузки, простой следующего оборудования и площадь участка. Автоматизация особенно выгодна на повторяющихся деталях, где раскрой из рулона сокращает межоперационное хранение.
Если нужны готовые карты из рулона, рассмотрите станки продольно-поперечной резки. Для профилирования и кровельных изделий важны согласование скорости и стабильная плоскостность полосы до формующих клетей.
Чек-лист перед заказом
- полный диапазон марок, толщин, ширин и прочности;
- максимальные масса и диаметры рулона;
- требования к поверхности и плоскостности;
- скорость, шаг подачи и режим следующей машины;
- место для петли, загрузки и безопасного обслуживания;
- способ удаления остатков и смены рулона;
- необходимые ограждения, датчики и межблокировки.
Хорошо спроектированный участок выдаёт полосу без рывков и лишнего натяжения, стабильно выправляет материал и точно подаёт его в следующую операцию. Добиться этого можно только тогда, когда рулон, разматыватель, петля, правильная машина и подача рассчитаны как одна технологическая цепочка.