Почему появляется вибрация при обработке металла и как от неё избавиться
Вибрация при обработке металла — одна из распространённых проблем, с которой сталкиваются как небольшие мастерские, так и крупные производственные предприятия. Она может возникать при точении, фрезеровании, сверлении и других операциях. Иногда колебания едва заметны оператору, но уже отражаются на качестве поверхности детали. В других случаях станок начинает заметно вибрировать, появляется характерный шум, а стабильная обработка становится практически невозможной.
Игнорировать такую проблему не стоит. Вибрация способна ухудшать качество поверхности, снижать точность обработки и ускорять износ режущего инструмента. При длительной работе в неблагоприятных условиях дополнительным нагрузкам подвергаются шпиндель, подшипники, крепёжные элементы и другие узлы оборудования.
При этом появление вибрации далеко не всегда означает неисправность самого станка. Причиной может стать неправильно закреплённая заготовка, слишком большой вылет инструмента, неподходящие режимы резания или недостаточная жёсткость всей технологической системы. Поэтому борьба с проблемой должна начинаться не с замены деталей оборудования, а с последовательного поиска источника колебаний.
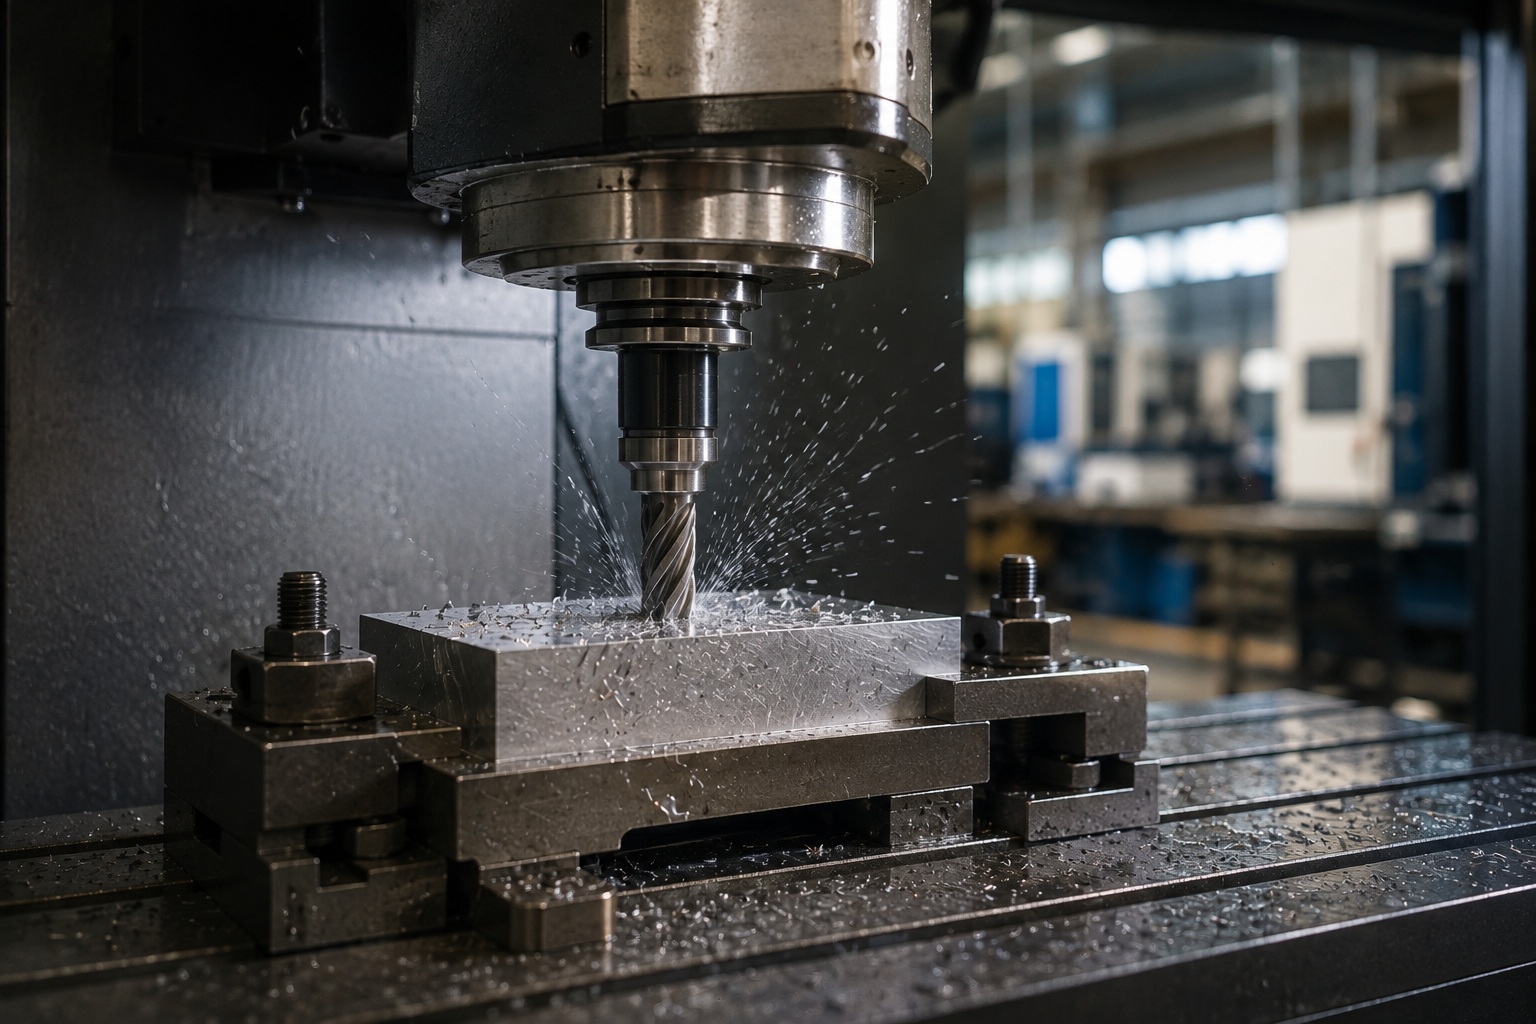
Разберёмся, почему возникает вибрация при металлообработке, как определить наиболее вероятную причину и какие действия помогают восстановить стабильный процесс.
Почему при обработке металла возникает вибрация
Чтобы понять природу проблемы, необходимо рассматривать не отдельный станок, а всю технологическую систему: оборудование, режущий инструмент, оснастку и заготовку. Во время резания все её элементы испытывают силы, величина и направление которых постоянно изменяются. Даже абсолютно неподвижной системы в реальных условиях не существует — детали конструкции обладают определённой упругостью и способны совершать небольшие колебания.
Сами по себе незначительные колебания не обязательно создают проблему. Она возникает тогда, когда их амплитуда становится достаточно большой, чтобы повлиять на процесс резания. В результате инструмент начинает взаимодействовать с заготовкой неравномерно, а нагрузка на режущую кромку меняется.
Особенно неприятными являются самовозбуждающиеся вибрации, которые в металлообработке часто называют «дроблением». Они могут поддерживаться самим процессом резания. На поверхности детали после предыдущего прохода остаётся волнистость, которая изменяет толщину снимаемого слоя при следующем взаимодействии инструмента с материалом. Возникающие колебания способны усиливаться.
На вероятность появления вибрации влияют жёсткость оборудования, состояние шпиндельного узла, способ закрепления заготовки, геометрия и вылет инструмента, параметры резания и свойства обрабатываемого материала.
Поэтому одинаковые режимы могут работать совершенно по-разному на двух станках или даже на одном оборудовании при обработке разных деталей.
Главная задача специалиста заключается в поиске наиболее слабого элемента системы. Простое снижение оборотов не всегда решает проблему, поскольку источник вибрации может находиться совсем в другом месте.
Как неправильное закрепление заготовки влияет на обработку
Одна из первых вещей, которые необходимо проверить при появлении вибрации, — крепление заготовки. Даже небольшой люфт способен существенно изменить характер процесса резания.
Деталь должна быть закреплена достаточно жёстко, чтобы силы резания не приводили к её заметному перемещению. Чем дальше зона обработки находится от точки крепления, тем больше вероятность возникновения колебаний.
Хороший пример — обработка длинного вала. Если значительная часть детали выступает из патрона без дополнительной поддержки, заготовка начинает вести себя как упругий элемент. Под действием инструмента она отклоняется, а после уменьшения нагрузки стремится вернуться в исходное положение. В результате появляется вибрация и ухудшается качество поверхности.
В зависимости от операции проблему можно решить изменением способа установки, использованием задней бабки, люнета, дополнительных опор или другой подходящей оснастки. Конкретный способ зависит от геометрии детали и оборудования.
При фрезеровании аналогичная ситуация возникает, если деталь недостаточно жёстко закреплена в тисках или прижимах. Высокая заготовка с небольшой площадью контакта может вибрировать даже при исправном станке и правильно подобранном инструменте.
Важно также контролировать чистоту контактных поверхностей. Стружка между деталью и опорой способна не только нарушить базирование, но и уменьшить стабильность закрепления.
Если вибрация появилась после установки новой партии деталей или изменения способа крепления, проверку следует начинать именно с заготовки и оснастки. Это проще и дешевле, чем сразу искать неисправность в механизмах станка.
Вылет и состояние режущего инструмента
Следующим важным элементом является инструмент. Один из базовых принципов стабильной металлообработки — его вылет должен быть минимально необходимым для выполнения операции.
Чем дальше режущая кромка расположена от точки закрепления, тем легче инструмент отклоняется под действием нагрузки. Даже относительно толстая оправка при значительном вылете становится менее жёсткой. Особенно заметна эта проблема при использовании длинных расточных резцов, свёрл и концевых фрез.
Поэтому устанавливать инструмент «с запасом» по длине нежелательно. Если для доступа к зоне обработки достаточно меньшего вылета, именно его и следует использовать.
Не менее важно состояние режущей кромки. Изношенный инструмент требует большего усилия резания. По мере затупления нагрузка растёт, а вместе с ней увеличивается вероятность появления вибрации. Иногда оператор пытается компенсировать ухудшение качества поверхности изменением режимов, хотя достаточно заменить режущую пластину или заточить инструмент.
На стабильность влияют и геометрические характеристики инструмента. Количество зубьев фрезы, форма режущей кромки, передние и задние углы, радиус при вершине токарной пластины — все эти параметры взаимодействуют с режимами обработки и материалом заготовки.
Особенно внимательно следует относиться к состоянию держателей, цанг, патронов и оправок. Загрязнение посадочных поверхностей, износ или неправильная установка могут привести к биению инструмента.
Если вибрация появилась сразу после замены фрезы, сверла или резца, стоит проверить установку и убедиться, что выбранный инструмент подходит для конкретной операции.
Как режимы резания могут вызывать вибрацию
Когда оборудование, заготовка и инструмент исправны, следующим этапом становится проверка режимов обработки. Скорость резания, частота вращения, подача и глубина резания непосредственно влияют на возникающие силы.
Распространённое заблуждение заключается в том, что для устранения любой вибрации достаточно просто снизить обороты. Иногда это действительно помогает, но универсального правила нет. Изменение частоты вращения может вывести систему из неблагоприятного диапазона, однако в другой ситуации, наоборот, потребуется иной подход.
При фрезеровании большое значение имеет количество зубьев, одновременно находящихся в контакте с заготовкой. При точении на устойчивость процесса влияют глубина резания, подача, геометрия резца и жёсткость детали.
Слишком агрессивный режим создаёт повышенную нагрузку на систему. Если её жёсткости недостаточно, начинаются колебания. Но чрезмерно осторожная обработка также не всегда оптимальна. Например, слишком малая подача в определённых условиях может приводить к тому, что инструмент начинает больше тереть поверхность, чем эффективно срезать материал.
Поэтому режимы следует выбирать с учётом рекомендаций производителя режущего инструмента, материала заготовки и возможностей оборудования.
Если ранее процесс проходил стабильно, а вибрация возникла после изменения одного параметра, полезно вернуть предыдущие настройки и последовательно определить границу устойчивой работы.
На токарных станках особенно важно учитывать диаметр детали, поскольку при одной и той же частоте вращения скорость резания изменяется вместе с диаметром. Простое копирование оборотов с другой операции без пересчёта условий обработки может привести к неудовлетворительному результату.
Жёсткость станка и состояние его основных узлов
Если инструмент и заготовка закреплены правильно, а изменение режимов не помогает, необходимо оценить состояние оборудования.
Жёсткость станка определяется его конструкцией, массой, состоянием направляющих, шпиндельного узла и соединений. Более массивное оборудование обычно лучше противостоит вибрациям, однако даже тяжёлый промышленный станок со временем может потерять первоначальную стабильность из-за износа.
В первую очередь стоит обратить внимание на люфты. Они могут появляться в направляющих, винтовых передачах, подшипниках шпинделя и других подвижных узлах. Небольшой люфт не всегда заметен при обычном перемещении, но под нагрузкой начинает влиять на положение инструмента.
Подшипники шпинделя также способны стать источником повышенной вибрации. Износ может сопровождаться изменением шума, нагревом или ухудшением качества обработки. Диагностика и регулировка таких узлов должны выполняться в соответствии с технической документацией оборудования.
Следует проверить крепление самого станка. Ослабление анкерных соединений, неустойчивое основание или неправильная установка способны усиливать колебания.
Необходимо различать технологическую вибрацию и вибрацию, возникающую из-за механической неисправности. Если оборудование заметно вибрирует даже без процесса резания, например при определённой частоте вращения шпинделя на холостом ходу, это является важным диагностическим признаком.
В такой ситуации эксплуатацию под нагрузкой лучше не продолжать до выяснения причины.
Как основание и установка станка влияют на вибрацию
При поиске источника проблемы часто проверяют инструмент и шпиндель, но забывают об основании, на котором установлено оборудование. Между тем станок взаимодействует с фундаментом или полом, и качество установки непосредственно влияет на его работу.
Тяжёлое промышленное оборудование должно размещаться на основании, соответствующем требованиям производителя. Если пол имеет недостаточную несущую способность или оборудование установлено с нарушением рекомендаций, возникающие при работе нагрузки могут вызывать дополнительные колебания.
Важна и правильная выставка оборудования. Для ряда станков геометрия установки влияет на точность. Попытка компенсировать неровность пола случайными подкладками без последующей проверки может привести к деформации основания или станины.
У небольших настольных моделей источник проблемы иногда находится не в самом станке, а в верстаке. Лёгкая конструкция способна заметно раскачиваться под переменной нагрузкой. В таком случае даже исправный станок не сможет обеспечить стабильную работу.
Необходимо учитывать и соседнее оборудование. Мощные прессы, молоты и другие машины способны передавать вибрацию через строительные конструкции. Для высокоточной обработки это может иметь значение.
При проектировании мастерской желательно заранее учитывать расположение оборудования с различным характером нагрузок. Станки, чувствительные к внешним колебаниям, не следует без необходимости устанавливать рядом с мощными источниками ударных воздействий.
Правильное основание не устранит вибрацию, вызванную тупым инструментом или неверными режимами, но исключит ещё один потенциальный источник нестабильности.
Как вибрация влияет на качество детали и ресурс инструмента
Наиболее заметным последствием становится ухудшение поверхности. Вместо равномерного следа обработки появляются характерные волны, полосы или повторяющийся рисунок. В тяжёлых случаях дефекты хорошо видны невооружённым глазом.
Однако внешний вид — лишь одна сторона проблемы. Колебания инструмента относительно детали приводят к нестабильной глубине резания, поэтому могут изменяться геометрические размеры обработанной поверхности.
Для деталей с небольшими допусками это особенно критично. Изделие может выглядеть приемлемо, но не соответствовать чертежу после измерения.
Вибрация отрицательно влияет и на режущий инструмент. Вместо относительно равномерной нагрузки режущая кромка испытывает переменные воздействия. Это может ускорять износ и в некоторых условиях приводить к сколам режущих пластин.
Проблема способна формировать замкнутый круг. Из-за вибрации инструмент быстрее изнашивается, а затупившаяся кромка требует большего усилия резания и ещё сильнее ухудшает стабильность процесса.
Дополнительные динамические нагрузки получают шпиндель и другие узлы оборудования. Нельзя утверждать, что любая небольшая вибрация немедленно приведёт к поломке станка, однако постоянная эксплуатация при выраженных колебаниях явно не является нормальным рабочим режимом.
Поэтому характерный шум и ухудшение поверхности стоит воспринимать не как неизбежную особенность металлообработки, а как сигнал для проверки технологического процесса.
Как найти причину вибрации: последовательная диагностика
Поиск причины лучше проводить последовательно, изменяя по одному фактору. Если одновременно заменить инструмент, уменьшить обороты, изменить крепление детали и перенастроить станок, вибрация может исчезнуть, но определить её источник уже не получится.
Начинать разумно с самых простых проверок. Сначала необходимо оценить надёжность закрепления детали и инструмента. Затем проверить режущую кромку и уменьшить вылет, если это возможно.
После этого можно переходить к режимам резания. Изменения следует вносить постепенно, ориентируясь на рекомендации производителя инструмента и наблюдая за результатом.
Удобный порядок поиска может выглядеть следующим образом:
- Проверить закрепление заготовки.
- Проверить инструмент и его вылет.
- Оценить состояние патрона, оправки или держателя.
- Скорректировать режимы резания.
- Проверить наличие люфтов.
- Оценить работу шпинделя без нагрузки.
- Проверить установку и крепление станка.
Такой алгоритм не заменяет профессиональную диагностику, но помогает исключить наиболее распространённые технологические причины.
Полезно также фиксировать режимы, при которых появляется проблема. Если вибрация возникает только в узком диапазоне оборотов или только при обработке определённой части детали, эта информация значительно облегчает дальнейший поиск. На производстве с повторяющимися операциями имеет смысл сохранять проверенные режимы и параметры оснастки. Это позволяет быстрее восстановить стабильный процесс при следующей партии.
Когда проблему можно решить настройкой, а когда нужна диагностика станка
Не каждая вибрация требует обращения в сервис. Если проблема появилась после установки более длинного инструмента, изменения способа закрепления заготовки или перехода на новый режим резания, высока вероятность технологической причины.
В таких случаях часто помогают уменьшение вылета, более жёсткая фиксация детали, установка дополнительной опоры или корректировка параметров обработки.
Другая ситуация — когда характер оборудования меняется независимо от технологической операции. Посторонний шум на холостом ходу, заметное биение шпинделя, нагрев подшипников, увеличение люфтов или постоянное снижение точности являются основаниями для более серьёзной проверки.
Особенно настороженно следует относиться к внезапному появлению сильной вибрации на оборудовании, которое до этого долго работало стабильно при тех же условиях. Если инструмент, заготовка и режимы не изменились, причина может быть связана с техническим состоянием станка.
Самостоятельная регулировка ответственных узлов без необходимой квалификации способна только усугубить ситуацию. Порядок проверки, регулировки и ремонта следует определять по руководству производителя, а сложные работы доверять квалифицированным специалистам.
При эксплуатации фрезерных станков и другого оборудования полезно отслеживать изменение характера работы во времени. Оператор, который ежедневно работает на одном станке, часто первым замечает новый звук или необычное поведение оборудования. Такие наблюдения не следует игнорировать.
Вибрация при металлообработке редко имеет единственную универсальную причину. Устойчивость процесса определяется всей системой — от основания станка до режущей кромки. Поэтому эффективнее не пытаться устранить симптом случайным изменением оборотов, а последовательно проверить закрепление детали, вылет и состояние инструмента, режимы резания, жёсткость оборудования и его техническое состояние. Такой подход помогает не только получить более качественную поверхность, но и рационально использовать ресурс инструмента и самого станка.